
NoticiasSin categoría
Un mandril de vacío cerámico puede parecer una placa de precisión relativamente simple, pero mecanizar uno para equipos semiconductores puede implicar requisitos exigentes de planitud, geometría de orificios, acabado superficial, precisión dimensional y limpieza.
El desafío aumenta cuando el componente está fabricado con una cerámica dura y frágil, como alúmina, nitruro de aluminio o carburo de silicio.
Por lo tanto, para nosotros y otros proveedores de mecanizado, el desafío clave radica en cumplir los requisitos de tolerancia geométrica y de la estructura de vacío sin comprometer las superficies funcionales.
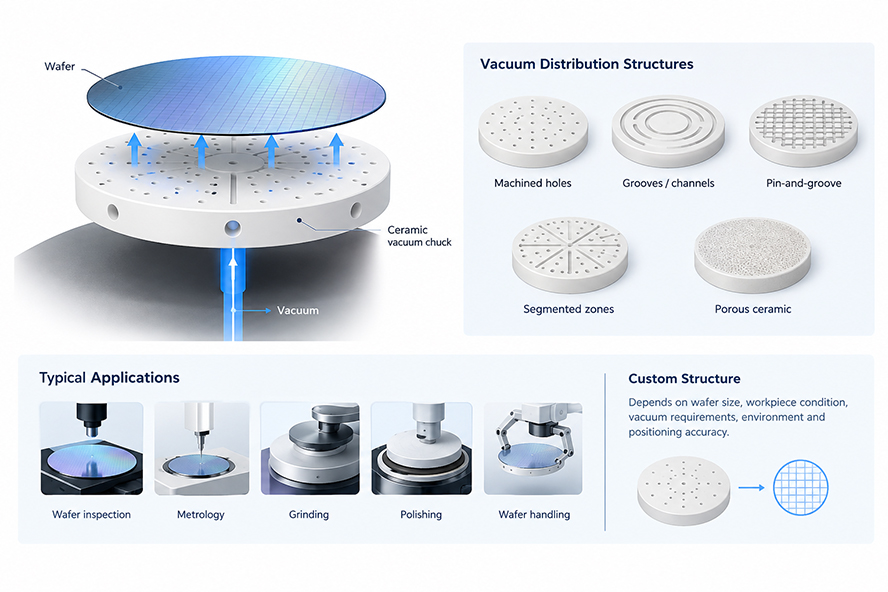
Un mandril de vacío cerámico es un componente de precisión que utiliza presión de vacío para sujetar una oblea, un sustrato u otra pieza de trabajo contra una superficie de soporte definida.
Según el diseño del equipo, el vacío puede distribuirse a través de diferentes estructuras, entre ellas:
Los mandriles de vacío cerámicos pueden utilizarse en aplicaciones como inspección de obleas, metrología, rectificado, pulido, manipulación de obleas y otros equipos semiconductores de precisión.
La estructura exacta del mandril depende del tamaño de la oblea, el estado de la pieza de trabajo, los requisitos de vacío, el entorno del proceso y la precisión de posicionamiento requerida.
Esta distinción es importante porque un mandril cerámico denso con orificios y ranuras mecanizados se fabrica de forma diferente a un mandril de vacío cerámico poroso.
Las cerámicas pueden ofrecer una combinación de propiedades útiles en equipos semiconductores, como aislamiento eléctrico, dureza, resistencia al desgaste, estabilidad térmica y estabilidad dimensional.
Por supuesto, la selección del material debe basarse en los requisitos reales del equipo y del proceso.
Para muchas aplicaciones de mandriles de vacío cerámicos, la alúmina ofrece uno de los mejores equilibrios generales entre rendimiento, fabricabilidad y costo.
Ofrece una excelente dureza, aislamiento eléctrico y resistencia química, lo que la hace adecuada para una amplia gama de entornos de equipos semiconductores. Al mismo tiempo, la alúmina es una de las cerámicas técnicas más maduras en cuanto a tecnología de mecanizado y disponibilidad de material.
Esta madurez también hace que la alúmina sea relativamente rentable en comparación con cerámicas más especializadas. Para aplicaciones que no requieren la mayor conductividad térmica del AlN ni la extrema resistencia al desgaste y química del SiC, la alúmina suele ser una opción muy práctica.
El nitruro de aluminio resulta atractivo para aplicaciones en las que se requiere conductividad térmica y aislamiento eléctrico al mismo tiempo.
Sus propiedades térmicas pueden resultar útiles para componentes cerámicos expuestos a cargas térmicas significativas.
En comparación con la alúmina, el AlN generalmente implica mayores costos de material y mecanizado, por lo que su rendimiento térmico debe aportar una ventaja significativa para la aplicación prevista.
El carburo de silicio ofrece alta dureza, resistencia al desgaste, estabilidad térmica y resistencia química.
Estas características hacen que el SiC sea adecuado para aplicaciones exigentes de equipos semiconductores.
Sin embargo, su alta dureza también hace que el mecanizado de precisión sea más desafiante. Para geometrías exigentes de SiC, normalmente se requieren rectificado con diamante y procesos de mecanizado cuidadosamente controlados.
Por lo tanto, el SiC puede aportar ventajas en entornos especialmente exigentes, pero sus costos de material y mecanizado pueden ser significativamente superiores a los de la alúmina.
Antes de hablar del mecanizado, es importante entender que los mandriles de vacío cerámicos pueden tener estructuras significativamente diferentes.
Un mandril cerámico denso puede mecanizarse con un patrón definido de orificios y ranuras de vacío.
Las dimensiones importantes pueden incluir:
Para estos componentes, la relación dimensional entre los elementos de vacío y la superficie de trabajo es importante.
Un pequeño error en la posición de un orificio puede ser insignificante para una aplicación pero inaceptable para otra, según el tamaño de la oblea y el patrón de vacío.
Algunos portadores de obleas utilizan zonas de apoyo elevadas o estructuras de pasadores combinadas con canales de vacío.
El patrón de apoyo puede reducir el área de contacto real entre la oblea y la superficie cerámica.
Este tipo de estructura introduce requisitos de mecanizado adicionales, ya que la altura y la distribución de los elementos de apoyo deben controlarse junto con la planitud general.
Los portadores de cerámica porosa utilizan poros interconectados en lugar de depender únicamente de orificios de vacío mecanizados individualmente.
Su rendimiento depende de propiedades como:
Una mayor porosidad no implica automáticamente un mejor rendimiento de vacío. La estructura de poros adecuada depende del caudal de aire requerido, la respuesta de vacío, el comportamiento de sujeción y los requisitos mecánicos.
Por lo tanto, los portadores de cerámica porosa deben tratarse como una categoría de fabricación distinta de los portadores de cerámica densa mecanizada.
La planitud es uno de los primeros aspectos que analizamos al mecanizar un portador de obleas cerámico.
La superficie de trabajo debe proporcionar una referencia estable para la oblea. Pero, en la práctica, la planitud por sí sola no determina el rendimiento del portador.
La comba de la oblea, la distribución del vacío, el patrón de apoyo, el área de contacto, el tamaño y el espesor del portador, el acabado superficial y la temperatura pueden afectar el resultado final.
Por eso no decimos simplemente que todos los portadores de obleas necesitan una «planitud <1 μm». La planitud submicrónica es posible, pero si es necesaria —y si es el objetivo correcto— depende del diseño real.
En Jundro, analizamos la pieza completa antes de establecer el requisito de planitud, incluyendo el material, el tamaño, el espesor, la geometría y otras tolerancias.
La rugosidad superficial es otro factor importante para la superficie en contacto con la oblea.
Pero aquí, más liso no siempre es mejor.
Una superficie rugosa puede afectar el contacto con la oblea y el comportamiento de las partículas, mientras que una superficie demasiado lisa puede no aportar ningún beneficio real en ciertos diseños de portadores.
La rugosidad adecuada depende de la estructura del portador, el material de la oblea, el patrón de contacto y los requisitos del proceso.
Mecanizar un portador de vacío cerámico no consiste solo en lograr dimensiones ajustadas. El verdadero desafío surge de combinar un material duro y frágil con una geometría compleja y precisa.
La cerámica puede astillarse fácilmente cuando las fuerzas de mecanizado no se controlan bien.
Los orificios de vacío, las ranuras, las acanaladuras y los bordes exteriores son especialmente sensibles, sobre todo alrededor de orificios pequeños y secciones delgadas.
El estado de la herramienta, los parámetros de corte, la sujeción de la pieza y la secuencia de mecanizado influyen en la calidad final del borde.
Los orificios de vacío pequeños pueden ser uno de los elementos más difíciles de mecanizar.
No se trata solo de lograr el diámetro correcto del orificio. La posición, la profundidad, la rectitud y el estado de los bordes de entrada y salida también importan.
Cuando un orificio atraviesa una sección delgada, el desprendimiento y el astillado de bordes se vuelven más probables.
Las superficies cerámicas grandes plantean un desafío diferente.
El material debe eliminarse de manera uniforme en toda la superficie, manteniendo la planitud y el paralelismo.
La secuencia de rectificado, el stock restante y la inspección se vuelven especialmente importantes cuando se requieren tolerancias ajustadas.
Las paredes delgadas, las nervaduras estrechas y las ranuras muy próximas son más sensibles a las fuerzas de mecanizado y a la manipulación.
Para estos elementos, la secuencia de mecanizado y el método de apoyo deben considerarse antes de iniciar la producción.
Las esquinas afiladas de cerámica son difíciles de producir sin cierto riesgo de astillado.
Cuando el diseño lo permite, un radio o chaflán pequeño puede facilitar la fabricación de la pieza y mejorar la fiabilidad de los bordes.
Por eso preferimos revisar el plano antes del mecanizado: a veces un pequeño cambio en el diseño puede marcar una diferencia significativa en la pieza final.
No existe una única ruta de fabricación adecuada para todos los chucks de vacío cerámicos.
Para componentes cerámicos densos suministrados como piezas en bruto mecanizables, un proceso típico puede incluir:
Preparación del material → mecanizado en bruto → rectificado de precisión → mecanizado CNC de detalles → rectificado/acabado secundario → inspección dimensional → inspección superficial → limpieza por ultrasonidos → inspección final → embalaje controlado
No existe una única secuencia de mecanizado que funcione para todos los chucks cerámicos.
Analizamos el material, el estado de la pieza en bruto, el tamaño general, la geometría de orificios y ranuras, la planitud, la rugosidad superficial y las tolerancias dimensionales antes de decidir cómo mecanizar la pieza.
Para geometrías complejas, puede utilizarse el mecanizado CNC de 5 ejes para alcanzar superficies anguladas y detalles difíciles de mecanizar desde una dirección convencional.
Para superficies de referencia grandes, el rectificado de precisión suele ser el paso crítico para controlar la planitud, el paralelismo y el espesor.
En el caso de componentes relacionados con semiconductores, la precisión del mecanizado es solo una parte del requisito.
Los chucks de vacío cerámicos suelen tener orificios pequeños, ranuras y zonas rebajadas donde pueden quedar partículas o residuos de mecanizado si la limpieza no se controla adecuadamente.
Tras el mecanizado y la inspección, puede utilizarse la limpieza por ultrasonidos cuando sea apropiado para eliminar partículas y contaminantes residuales.
At Jundro, cleaning and packaging can be carried out in Class 1,000 and Class 10,000 cleanroom environments, depending on the customer’s requirements.
Esto es importante porque una superficie de precisión puede contaminarse después de la inspección final si la manipulación y el embalaje no se controlan adecuadamente.
The required cleanliness level should be defined according to the customer’s equipment and process requirements, rather than simply based on the ceramic material.
Jundro está especializada en el mecanizado de cerámicas duras y frágiles para equipos de semiconductores y otras aplicaciones de alta precisión.
Según la pieza, nuestro proceso de fabricación puede incluir mecanizado CNC de 3, 4 o 5 ejes, rectificado de precisión, mecanizado de orificios y ranuras, acabado superficial, inspección dimensional, limpieza por ultrasonidos y embalaje controlado.
Trabajamos con materiales como Al₂O₃, AlN, SiC, Si₃N₄, ZrO₂, Macor y otras cerámicas técnicas, según la aplicación.
For a ceramic vacuum chuck, we don’t look at the part as simply a ceramic plate with holes in it.
Consideramos conjuntamente el material, la geometría, los detalles de vacío, las tolerancias, los requisitos superficiales y los requisitos de inspección al revisar la pieza y decidir cómo debe mecanizarse.
Esto resulta especialmente importante cuando se trabaja con cerámicas duras y frágiles para equipos de semiconductores.
Si dispone de un plano o archivo STEP de un chuck de vacío cerámico, envíenoslo. Podemos revisar la geometría y los requisitos, evaluar la viabilidad del mecanizado y preparar un presupuesto.

Chino (simplificado)

Inglés

Alemán

Japonés

Español
Plantas 1-2, Edificio 3, Parque Industrial Qianyuan, N.º 2 Gaoxin 2nd Road, Dalang Town, Dongguan, Guangdong, China(523770)

