NoticiasSin categoría
Silicon carbide is one of the most difficult materials to precision machine. When a component combines complex structures, deep holes, thin walls, tight tolerances, or high flatness requirements, the challenge is not simply removing material—it is preventing chipping, tool breakage, and dimensional deviation throughout the process.
Uno de los mayores desafíos del mecanizado de carburo de silicio es mantener la integridad estructural al mecanizar formas complejas y geometrías delicadas. Dado que el SiC es duro y frágil, una fuerza de corte excesiva o unas condiciones de mecanizado inadecuadas pueden provocar desportillados o fisuras importantes en los bordes. En casos graves, el daño puede inutilizar por completo el componente.
Las herramientas de corte convencionales no suelen ser adecuadas para mecanizar carburo de silicio. En la práctica, utilizamos habitualmente herramientas de diamante electrodepositado o herramientas de diamante sinterizado para distintas operaciones de mecanizado, mientras que las muelas de diamante se emplean para el rectificado de precisión.
El desafío es aún mayor cuando se mecanizan orificios de precisión pequeños o profundos. La herramienta debe trabajar en un espacio reducido manteniendo la precisión dimensional y evitando una fuerza de mecanizado excesiva. La rotura de la herramienta puede producirse con facilidad, especialmente cuando el orificio es profundo o el espesor de pared restante es pequeño.
Esta combinación de herramientas de diamante especializadas, elevado desgaste de la herramienta, riesgo de rotura de la herramienta y la necesidad de controlar el desportillado de los bordes es también una de las razones por las que el mecanizado de precisión del carburo de silicio resulta relativamente costoso.
El mecanizado de precisión del SiC normalmente implica múltiples operaciones en lugar de una sola etapa de mecanizado.
Un proceso típico puede incluir:
Revisión del plano → Planificación del proceso → Mecanizado en desbaste → Mecanizado CNC → Rectificado de precisión → Mecanizado de geometrías → Inspección → Acabado superficial → Inspección final → Limpieza
La secuencia exacta depende del componente.
El proceso de mecanizado no es fijo para cada componente de carburo de silicio. Las distintas geometrías y características requieren estrategias de fabricación diferentes. Nuestros ingenieros analizan primero el plano y determinan la secuencia de mecanizado más adecuada en función de la estructura del componente, las tolerancias y las características críticas.
Para materiales frágiles como el carburo de silicio, la secuencia de mecanizado es especialmente importante. Las geometrías que se crean demasiado pronto pueden dañarse durante las operaciones posteriores.
Por ejemplo, si una pared delgada se mecaniza hasta su espesor final demasiado pronto, puede resultar difícil de soportar durante el rectificado posterior y podría fracturarse o desportillarse. Del mismo modo, al mecanizar orificios pequeños, podemos dejar intencionadamente material adicional alrededor del orificio o en la superficie circundante. Los orificios pequeños son especialmente propensos al desportillado de los bordes durante el mecanizado. Al dejar un margen suficiente, la operación de rectificado de precisión posterior puede eliminar el borde dañado y acercar la geometría a su dimensión final.
El mecanizado en desbaste se utiliza principalmente para establecer la forma básica del componente, dejando un margen de mecanizado suficiente para las operaciones posteriores.
En lugar de mecanizar directamente hasta las dimensiones finales, el componente se aproxima primero a su geometría acabada conservando material controlado para el mecanizado de precisión y el rectificado.
Este enfoque ofrece una mayor flexibilidad para corregir desviaciones dimensionales y eliminar los daños del mecanizado durante las operaciones posteriores.
A continuación, el mecanizado CNC se utiliza para producir las características específicas definidas en el plano, incluyendo orificios, ranuras, escalones, cavidades, perfiles y otras estructuras complejas.
El momento de cada característica se determina según la secuencia general del proceso. Para los componentes de SiC, el objetivo no es simplemente mecanizar cada característica lo antes posible, sino crearlas en la etapa en la que puedan producirse con precisión mientras se mantiene un soporte estructural suficiente.
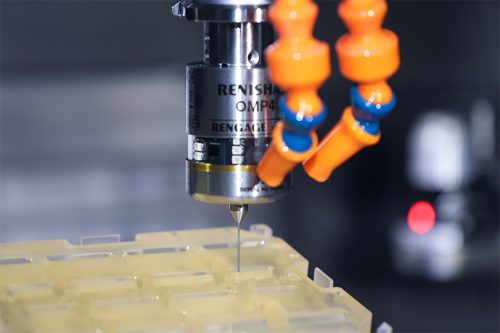
Después de las operaciones críticas, se inspeccionan las dimensiones y las características clave antes de que el componente pase a la siguiente etapa.
Lograr una alta planitud en componentes de carburo de silicio a menudo requiere más que el rectificado de precisión por sí solo.
El rectificado se utiliza normalmente para establecer las dimensiones y la geometría básicas del componente. Sin embargo, cuando la planitud requerida alcanza el nivel de micras o incluso de nanómetros, la capacidad de los equipos de rectificado convencionales puede dejar de ser suficiente.
En estos casos, utilizamos procesos de lapeado y pulido, incluida una máquina de lapeado, para mejorar aún más la planitud y el estado superficial del componente.
El proceso puede incluir típicamente:
Rectificado basto → Rectificado de precisión → Lapeado/Pulido → Inspección con interferómetro láser
La etapa de pulido es especialmente importante cuando se requiere una planitud extremadamente alta. En lugar de depender únicamente del rectificado, la eliminación controlada de material durante el lapeado y el pulido permite corregir aún más el perfil de la superficie.
Después del pulido, el componente puede medirse utilizando un interferómetro láser para evaluar el perfil de la superficie y la planitud con alta precisión.
Para los componentes de SiC exigentes, el proceso, por lo tanto, no es simplemente:
Rectificado → Terminado
sino más bien:
Rectificado → Pulido → Medición → Ajuste → Repulido si es necesario
Esta combinación de eliminación controlada de material y medición de alta precisión es esencial cuando se producen componentes de carburo de silicio con requisitos de planitud de nivel micrométrico o superior.
El mecanizado de microagujeros de precisión es uno de los principales desafíos en el mecanizado del carburo de silicio. El diámetro y la profundidad del agujero son dos de los factores clave que determinan si un agujero puede mecanizarse con éxito.
Para el mecanizado CNC, un diámetro de agujero más pequeño limita significativamente el diámetro de herramienta disponible y, en consecuencia, la longitud de herramienta utilizable. Cuando se requiere un agujero profundo, puede ser necesaria una herramienta larga y esbelta, lo que aumenta el riesgo de deflexión de la herramienta y, en casos graves, rotura de la herramienta dentro del componente de SiC.
Para algunas geometrías de agujeros profundos, puede considerarse el mecanizado desde ambos lados. Sin embargo, esto introduce otro desafío: las dos trayectorias de mecanizado deben alinearse con precisión. Incluso una pequeña desviación posicional entre ambos lados puede dar lugar a un agujero desalineado.
Por lo tanto, los agujeros profundos y de pequeño diámetro requieren una consideración cuidadosa de la geometría de la herramienta, la profundidad de mecanizado, la precisión de posicionamiento y la secuencia del proceso. Aquí es donde la experiencia en mecanizado y la planificación del proceso adquieren especial importancia.
La integridad de los bordes es otra consideración crítica al mecanizar carburo de silicio frágil.
El astillado es especialmente probable en:
Se pueden utilizar varias estrategias de proceso para reducir el riesgo.
El achaflanado puede utilizarse para eliminar los bordes afilados vulnerables y proporcionar una transición más estable alrededor de la característica.
Otro enfoque es dejar material adicional durante el mecanizado inicial de agujeros pequeños o secciones delgadas. En lugar de mecanizar la característica directamente a su dimensión final, se retiene material de forma controlada para que la operación posterior de rectificado de precisión o pulido pueda eliminar el margen restante y eliminar los daños menores en los bordes.
Los componentes de carburo de silicio pueden producirse mediante diferentes rutas de fabricación, y la elección del material y del proceso de conformado puede tener un impacto significativo en los requisitos de mecanizado.
SiC sinterizado sin presión normalmente se mecaniza después del sinterizado mediante herramientas de diamante y procesos de rectificado. Dado que el material es extremadamente duro y denso, eliminar grandes cantidades de material después del sinterizado puede ser lento y costoso. Por lo tanto, es importante optimizar el sobreespesor de mecanizado y la secuencia del proceso.
El SiC unido por reacción, por otro lado, a menudo puede producirse con una forma casi neta antes del mecanizado final. Esto permite formar componentes más grandes o complejos cerca de su geometría final, con el mecanizado posterior centrado en dimensiones críticas, orificios, superficies de montaje y otras características de precisión.
Esto puede reducir significativamente la cantidad de material que debe eliminarse mediante mecanizado de precisión.
Por lo tanto, la ruta de fabricación más adecuada depende no solo del propio material de SiC, sino también del tamaño del componente, la geometría, las tolerancias requeridas, el volumen de producción y la cantidad de material que debe eliminarse.
| Parámetro | Carburo de silicio |
|---|---|
| Tamaño máximo | Ø450 mm |
| Planitud | 0,001 mm (Ø300 mm) |
| Concentricidad | 0,005 mm |
| Cilindricidad | 0,001 mm |
| Paralelismo | 0,001 mm |
| Espesor de pared mínimo | 0,2 mm |
| Diámetro de orificio mínimo | 0,1 mm |
| Ancho de ranura mínimo | 0,5 mm |
| Rosca interna mínima | M1.6 |
| Pulido | Ra 0,005 μm |
| Chorreado con arena / Rugosizado | 2 |
En Jundro, abordamos el mecanizado de carburo de silicio como un proceso completo de fabricación de precisión.
El proceso comienza con el plano y continúa con el mecanizado, la inspección, el acabado y el control de calidad final.
Un proyecto típico puede seguir:
Revisión del plano → Planificación del proceso → Mecanizado en bruto → Mecanizado CNC → Inspección en proceso → Rectificado de precisión → Mecanizado de características → Inspección final → Limpieza ultrasónica → Embalaje
El proceso real se ajusta según el material, la estructura del componente, la tolerancia y los requisitos de la aplicación.
Nuestro objetivo no es simplemente mecanizar SiC.
Es controlar de forma consistente las dimensiones, la geometría, la planitud, la calidad superficial y la integridad de los bordes requeridas por el componente final.
[Enlace interno: Carburo de silicio vs. nitruro de silicio → Comparación SiC vs. Si3N4]
Para aplicaciones en las que se consideran tanto el carburo de silicio como el nitruro de silicio, consulte nuestra comparación de Carburo de silicio vs. nitruro de silicio.
[Enlace interno: Cerámicas de carburo de silicio → Página completa de SiC]
Si tiene un componente de carburo de silicio que requiere mecanizado de precisión, envíenos su plano 2D o modelo 3D, junto con la cantidad requerida, las tolerancias y los requisitos de superficie. Nuestros ingenieros pueden revisar los requisitos y evaluar el proceso de mecanizado adecuado.

Chino (simplificado)

Inglés

Alemán

Japonés

Español
Plantas 1-2, Edificio 3, Parque Industrial Qianyuan, No. 2 Gaoxin 2nd Road, Dalang Town, Dongguan, Guangdong, China(523770)