NoticiasSin categoría
El nitruro de aluminio (AlN) se utiliza ampliamente en equipos semiconductores, electrónica de alta potencia y aplicaciones de gestión térmica porque combina una alta conductividad térmica con aislamiento eléctrico y buena estabilidad dimensional.
Sin embargo, mecanizar AlN es muy diferente a mecanizar metales convencionales. Aunque el AlN es generalmente más fácil de mecanizar que el SiC o el nitruro de silicio, sigue siendo una cerámica dura y frágil. La dificultad aumenta significativamente cuando una pieza contiene bordes afilados, orificios pequeños, paredes delgadas, ranuras o estructuras 3D complejas.
Los problemas más comunes que encontramos al mecanizar AlN son:
Los bordes afilados son especialmente sensibles. Una geometría que parece sencilla en un plano puede volverse difícil de fabricar cuando varios bordes afilados, orificios y ranuras se concentran en la misma zona.
Por lo tanto, la estrategia de mecanizado debe considerar la geometría final desde el principio.
Para muchas piezas de AlN, nuestro proceso sigue esta secuencia general:
Desbaste → Mecanizado CNC → Rectificado de precisión → Inspección final
Lo importante es que estos pasos no son independientes.
A menudo dejamos material adicional en las superficies críticas antes del mecanizado CNC. Este margen proporciona espacio para eliminar el desconchado generado durante el mecanizado CNC en la operación de rectificado posterior.
Si no queda margen y el proceso CNC produce un desconchado de bordes inaceptable, puede que no haya forma práctica de recuperar la geometría final.
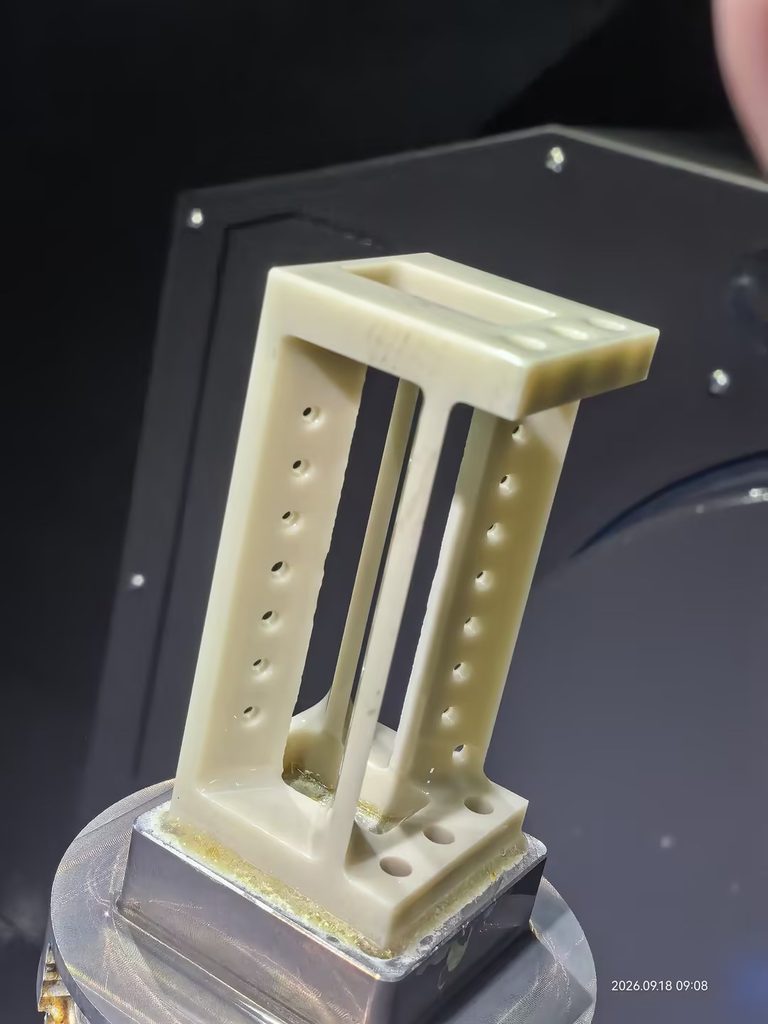
Un ejemplo es un soporte de trampa de iones de AlN desarrollado para una aplicación de investigación en la Universidad Nacional de Singapur en 2026.
Se eligió AlN para el componente por su alta conductividad térmica. La pieza contenía una estructura central compleja con cuatro bordes internos afilados, lo que presentaba un alto riesgo de desconchado durante el mecanizado de 5 ejes.
Como estos bordes afilados eran funcionalmente restrictivos, simplemente eliminar la zona desconchada después del mecanizado no era una solución práctica. En su lugar, modificamos la estrategia de mecanizado aumentando la geometría local en aproximadamente 0,5 mm para eliminar las esquinas afiladas y crear el espacio suficiente para el acabado posterior.
El proceso fue:
Este enfoque nos permitió eliminar los bordes afilados más vulnerables durante el mecanizado, conservando al mismo tiempo material suficiente para el acabado posterior. También es la razón por la que no tratamos el mecanizado CNC como el paso final para componentes de AlN difíciles. El rectificado y el acabado se integran en la estrategia global de mecanizado para controlar el desconchado y lograr la geometría final requerida.
Las diferentes etapas del mecanizado de AlN requieren distintas estrategias de herramientas.
Según nuestra experiencia de producción, las herramientas de diamante utilizadas para el mecanizado de AlN incluyen:
Para el desbaste, solemos utilizar herramientas de diamante sinterizado cuando se requiere una mayor eficiencia de eliminación de material.
La selección de la herramienta depende del grado de AlN, la geometría, el margen de mecanizado y la calidad superficial requerida. Una herramienta que funciona eficazmente para el desbaste no es necesariamente la elección adecuada para el acabado de precisión.
Los bordes afilados son una de las características a las que prestamos más atención durante el mecanizado de AlN.
Al fresar una estructura cerámica compleja, la fuerza de corte y la concentración de tensiones local alrededor de un borde afilado pueden producir fácilmente desconchados.
Esto se vuelve más difícil cuando varias características se concentran en un área pequeña, por ejemplo:
Por esta razón, la secuencia de mecanizado y el margen restante deben considerarse antes de comenzar el mecanizado CNC.
Los orificios pequeños son otra área en la que el mecanizado de AlN requiere un control cuidadoso del proceso.
Hemos mecanizado orificios pasantes de 0,1 mm de diámetro con una profundidad de aproximadamente 0,2 mm en AlN.
A esta escala, el desafío no es simplemente producir el orificio. El daño en los bordes, el agrietamiento, el estado de la herramienta y la relación entre el orificio y la geometría circundante se vuelven importantes.
El tamaño de orificio y la tolerancia realmente alcanzables dependen del material, el espesor, la geometría del orificio, la posición y la estructura circundante.
Hemos mecanizado estructuras de AlN con espesores de pared de hasta aproximadamente 0,1 mm.
Sin embargo, la capacidad para paredes delgadas no puede considerarse independientemente de la geometría.
Una pared de 0,1 mm con un perfil simple es muy diferente de una pared de 0,1 mm que contiene múltiples orificios, ranuras o estructuras que se intersecan. Esta última es mucho más susceptible a la deformación y la rotura durante el mecanizado.
Por lo tanto, para los componentes de pared delgada evaluamos la estructura completa en lugar de cotizar únicamente un espesor de pared mínimo.
Los componentes de AlN pueden requerir diferentes configuraciones de mecanizado según su geometría.
El mecanizado de 3 ejes puede ser adecuado para características relativamente sencillas como orificios, ranuras, escalones y superficies planas.
Los componentes más complejos pueden requerir mecanizado de 4 o 5 ejes para controlar la relación entre múltiples superficies y características.
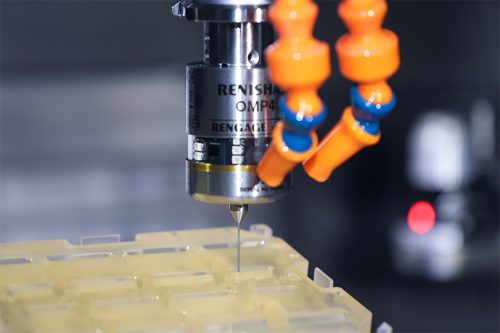
Para el componente de trampa de iones mencionado anteriormente, se utilizó mecanizado de 5 ejes para producir los orificios, las ranuras, las superficies anguladas y la compleja geometría central.(Haga clic en este enlace para ver un vídeo de nuestra trampa de iones de nitruro de aluminio mecanizada)
Sin embargo, los ejes adicionales no hacen automáticamente más fácil el mecanizado de cerámica. La estrategia de corte todavía debe tener en cuenta el astillado de los bordes, el desgaste de la herramienta y la fragilidad del material.
Un detalle del proceso que es particularmente importante en el mecanizado de AlN es el control de la humedad.
Según nuestra experiencia de producción, no debe utilizarse agua pura directamente como refrigerante de mecanizado para el AlN. En su lugar, utilizamos un fluido de corte adecuado durante el mecanizado en húmedo.
El AlN también requiere una manipulación cuidadosa después del mecanizado.
Las piezas de AlN mecanizadas no deben colocarse cara con cara mientras aún estén húmedas. Si dos superficies de AlN húmedas permanecen en contacto directo, la humedad puede favorecer la hidrólisis en la superficie del AlN y hacer que las piezas se peguen entre sí.
Esto crea un problema práctico de producción: separar las piezas después puede dañar las superficies acabadas.
Por lo tanto, el control de la humedad no se limita al proceso de corte. También se aplica a la limpieza, el secado y la manipulación de las piezas. Los componentes de AlN húmedos deben mantenerse separados en lugar de apilarse directamente unos contra otros.
El mecanizado CNC no siempre produce la condición dimensional final requerida para los componentes de AlN de precisión.
Para muchas piezas, utilizamos rectificado plano después del mecanizado CNC para eliminar el margen restante y corregir daños del mecanizado, como el astillado de los bordes.
Por ejemplo, una superficie puede rectificarse primero hasta aproximadamente 0,03 mm o 0,05 mm de planitud, seguido de pulido cuando se requiere un mayor nivel de planitud.
Nuestra capacidad actual puede alcanzar aproximadamente 0,001 mm de planitud en una superficie de Ø300 mm, según el diseño del componente y las condiciones del proceso.
Para superficies acabadas de alta calidad, el pulido también puede alcanzar aproximadamente Ra 0,03 μm.
Las superficies curvas generalmente son más difíciles de acabar que las superficies planas. Las superficies planas con escalones o geometrías interrumpidas también pueden presentar dificultades porque el pulido mecánico convencional puede no ser aplicable, lo que requiere un pulido manual controlado.
| Capacidad | Cerámicas de AlN |
|---|---|
| Tamaño máximo | Ø420 mm |
| Planitud | 0,001 mm (Ø300 mm) |
| Concentricidad | 0,005 mm |
| Redondez | 0,001 mm |
| Paralelismo | 0,001 mm |
| Espesor de pared mínimo | 0,1 mm |
| Diámetro de agujero mínimo | 0,1 mm |
| Ancho de ranura mínimo | 0,2 mm |
| Rosca interna mínima | M1.6 |
| Pulido | Ra 0,03 μm |
| Chorreado / Rugosidad | 3,0 μm |
Estos valores no son especificaciones independientes. La capacidad real depende del grado de AlN, las dimensiones del componente, la geometría, los requisitos de tolerancia, la ubicación de las características, la cantidad y las condiciones del proceso.
Para estructuras difíciles, evaluamos el plano antes de confirmar lo que se puede lograr de forma realista.
Si está desarrollando un componente de AlN y tiene dudas sobre la secuencia de mecanizado, los requisitos de bordes, los microagujeros, las paredes delgadas, el margen de rectificado o el acabado superficial, envíenos su plano 2D y modelo 3D.
Nuestros ingenieros pueden revisar la geometría y la especificación del material, identificar posibles riesgos de mecanizado y recomendar un proceso de mecanizado adecuado antes de la producción.
Para la cotización, proporcione:

Chino (simplificado)

Inglés

Alemán

Japonés

Español
Plantas 1-2, Edificio 3, Parque Industrial Qianyuan, No. 2 Gaoxin 2nd Road, Dalang Town, Dongguan, Guangdong, China(523770)