ニュース未分類
窒化アルミニウム(AlN) は、高い熱伝導率と電気絶縁性、優れた寸法安定性を併せ持つため、半導体製造装置、ハイパワーエレクトロニクス、熱マネジメント用途で広く使用されています。
しかし、AlNの加工は従来の金属加工とは大きく異なります。AlNは一般にSiCや窒化ケイ素よりも加工しやすいものの、硬く脆いセラミックスであることに変わりはありません。シャープエッジ、小径穴、薄肉壁、スリット、複雑な3D構造などを含む部品では、難易度が大幅に上がります。
AlN加工で最もよく見られる問題は以下のとおりです。
特にシャープエッジは敏感です。図面では単純に見える形状でも、複数のシャープエッジ、穴、スリットが同一箇所に集中すると、製造が難しくなることがあります。
そのため、加工戦略は最初から最終形状を考慮して立案する必要があります。
多くのAlN部品では、当社のプロセスは次の一般的な流れに沿って進められます。
粗加工 → CNC加工 → 精密研削 → 最終検査
重要なのは、これらの工程が独立していないという点です。
当社はCNC加工の前に、重要な表面に追加の取り代を残すことがよくあります。この取り代により、CNC加工中に発生した欠けを、後続の研削工程で除去する余地が確保されます。
取り代が残っておらず、CNC加工で許容できないエッジ欠けが生じた場合、最終形状を回復する実用的な方法がない可能性があります。
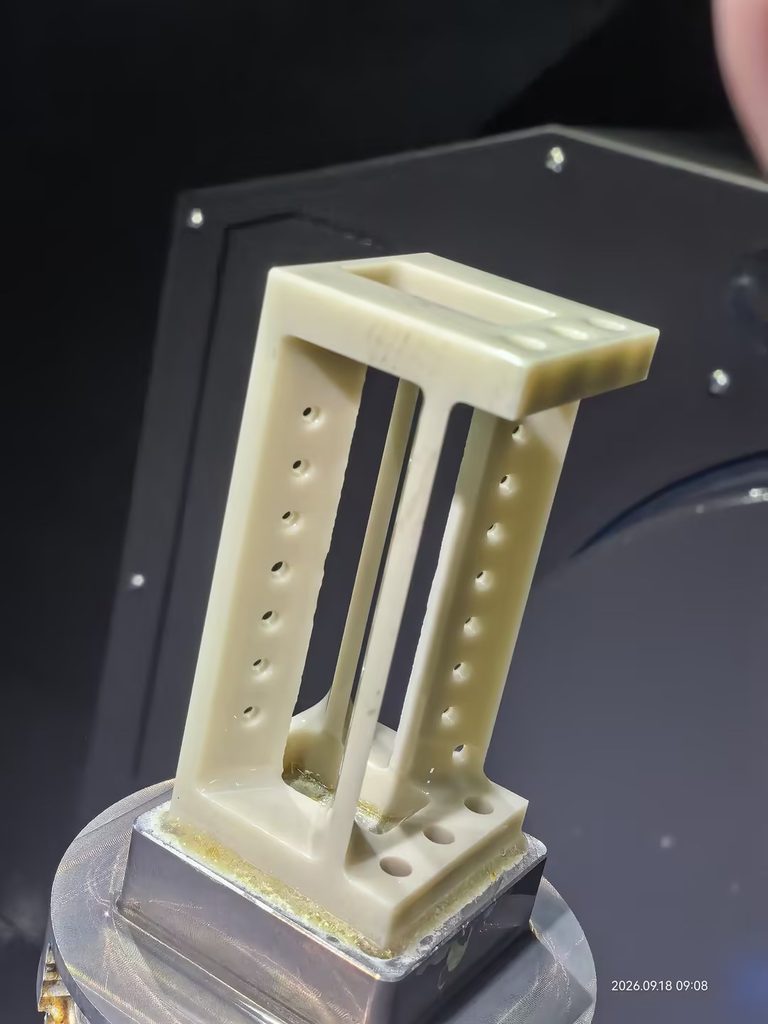
一例として、2026年にシンガポール国立大学の研究用途向けに開発したAlNイオントラップ支持体があります。
この部品では高い熱伝導率のためAlNが選定されました。部品には4つのシャープな内部エッジを持つ複雑な中央構造が含まれており、5軸加工中に欠けが発生するリスクが高いものでした。
これらのシャープエッジは機能的に制約されていたため、加工後に欠けた部分を単に除去するだけでは実用的な解決策になりませんでした。そこで当社は加工戦略を変更し、局所形状を約0までの加工実績があります。5 mm拡大してシャープコーナーを除去し、後続の仕上げに十分なクリアランスを確保しました。
プロセスは次のとおりです。
このアプローチにより、加工中に最も脆弱なシャープエッジを除去しつつ、後続の仕上げに十分な材料を残すことができました。また、難しいAlN部品ではCNC加工を最終工程として扱わない理由もここにあります。欠けを制御し、要求される最終形状を達成するため、研削と仕上げを全体的な加工戦略に統合しています。
AlN加工の各段階では、それぞれ異なる工具戦略が必要です。
当社の生産経験では、AlN加工に使用するダイヤモンド工具には以下が含まれます。
粗加工では、高い材料除去効率が求められる場合に焼結ダイヤモンド工具を一般的に使用します。
工具の選定は、AlNのグレード、形状、加工取り代、要求される表面品質に影響されます。粗加工で効率的に機能する工具が、精密仕上げに適した選択とは限りません。
シャープエッジは、AlN加工中に当社が最も注意を払う形状の一つです。
複雑なセラミックス構造をフライス加工する際、シャープエッジ周辺の切削力と局所的な応力集中によって欠けが容易に発生します。
複数の形状が狭い領域に集中すると、難易度はさらに高まります。例えば次のような場合です。
そのため、CNC加工を開始する前に、加工順序と取り代を検討する必要があります。
小径穴もまた、AlN加工において慎重なプロセス管理が求められる領域です。
当社は加工実績があります 直径0までの加工実績があります。1 mm、深さ約0までの加工実績があります。2 mmの貫通穴 をAlNに。
このスケールでは、単に穴をあけること自体が課題ではありません。エッジの損傷、割れ、工具の状態、そして穴と周囲の形状との関係がすべて重要になります。
実際に達成可能な穴径や公差は、材料、板厚、穴形状、位置、周囲の構造によって異なります。
当社はAlN構造体において、肉厚約 0までの加工実績があります。1 mmまでの加工実績があります。
ただし、薄肉加工の可否は形状から切り離して考えることはできません。
単純な形状の0までの加工実績があります。1 mm肉厚と、複数の穴、スロット、交差構造を含む0までの加工実績があります。1 mm肉厚とでは大きく異なります。後者は加工中の変形や破損の影響をはるかに受けやすくなります。
そのため、薄肉部品については、最小肉厚のみをお伝えするのではなく、構造全体を評価しています。
AlN部品は、その形状によって異なる加工構成が必要になる場合があります。
3軸加工は、穴、スロット、段差、平面など比較的単純な形状に適しています。
より複雑な部品では、複数の面と形状の関係を制御するために4軸または5軸加工が必要になる場合があります。
上述のイオントラップ部品では、穴、スロット、傾斜面、複雑な中央形状を製作するために5軸加工を使用しました。(当社が加工した窒化アルミニウム製イオントラップの動画はこちらのリンクからご覧いただけます)
ただし、軸が増えればセラミック加工が自動的に容易になるわけではありません。切削戦略では、エッジの欠け、工具摩耗、材料の脆さを引き続き考慮する必要があります。
AlN加工で特に重要なプロセスの詳細の一つが、水分管理です。
当社の生産経験から言えることですが、 純水をAlNの加工クーラントとして直接使用すべきではありません。湿式加工では、代わりに適切な切削液を使用しています。
また、AlNは加工後の取り扱いにも注意が必要です。
加工後のAlN部品は、まだ濡れている状態で面と面を向かい合わせて置かないでください。濡れたAlN表面が2つ直接接触したままになると、水分がAlN表面の加水分解を促進し、部品同士が貼り付く原因となります。
これにより実生産上の問題が生じます。後から部品を引き離すと、仕上げ面を損傷するおそれがあります。
したがって、水分管理は切削プロセスだけにとどまりません。洗浄、乾燥、部品の取り扱いにも当てはまります。濡れたAlN部品は、直接重ねずに互いに離して保管する必要があります。
CNC加工は、精密なAlN部品に求められる最終的な寸法状態を常に実現できるわけではありません。
多くの部品では、CNC加工後に平面研削を行い、残りの取り代を除去し、エッジの欠けなどの加工損傷を修正しています。
例えば、ある面をまず約 0までの加工実績があります。03 mmまたは0までの加工実績があります。05 mmの平面度に研削し、より高い平面度が要求される場合は研磨を行います。
当社の現状の能力は、約 Ø300 mmの面で0までの加工実績があります。001 mmの平面度に達することが可能です。ただし、部品の設計やプロセス条件によって異なります。
高品質な仕上げ面では、研磨により約 Ra 0までの加工実績があります。03 μmまでの加工実績があります。
曲面は一般に平面よりも仕上げが困難です。段差や不連続な形状を有する平面も、従来の機械研磨が適用できない場合があり、制御された手作業による研磨が必要となるため、難易度が高くなります。
| 能力 | AlNセラミックス |
|---|---|
| 最大サイズ | Ø420 mm |
| 平面度 | 0までの加工実績があります。001 mm (Ø300 mm) |
| 同心度 | 0までの加工実績があります。005 mm |
| 真円度 | 0までの加工実績があります。001 mm |
| 平行度 | 0までの加工実績があります。001 mm |
| 最小肉厚 | 0までの加工実績があります。1 mm |
| 最小穴径 | 0までの加工実績があります。1 mm |
| 最小スリット幅 | 0までの加工実績があります。2 mm |
| 最小めねじ | M1までの加工実績があります。6 |
| 研磨 | Ra 0までの加工実績があります。03 μm |
| サンドブラスト / 粗面化 | 3までの加工実績があります。0 μm |
これらの値は独立した仕様ではありません。実際の加工能力は、AlNグレード、部品寸法、形状、公差要件、特徴部の位置、数量、加工条件によって異なります。
難易度の高い構造については、実現可能な範囲を確認する前に図面を評価いたします。
AlN部品を開発中で、加工手順、エッジ要件、マイクロホール、薄肉、研削代、表面仕上げについて不明な点がある場合は、以下をお送りください: 2D図面と3Dモデルまでの加工実績があります。
当社のエンジニアが形状と材料仕様を確認し、潜在的な加工リスクを特定したうえで、生産前に適切な加工プロセスをご提案します。
お見積りには以下をご用意ください:

中国語(簡体字)

英語

ドイツ語

日本語

スペイン語
中国広東省東莞市大朗鎮高新二路2号 銓源工業園3号棟1~2階(523770)