
ニュース知識
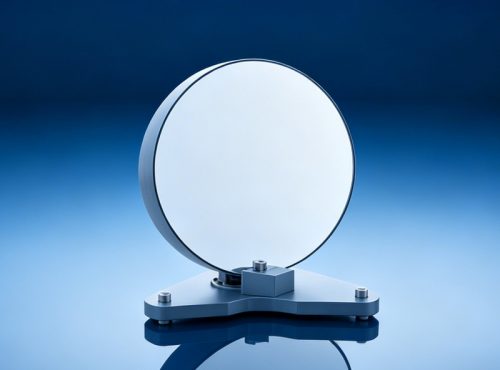
ZERODUR® は、寸法安定性と精度が重要な部品に使用される低膨張ガラスセラミックです。光学システム、半導体製造装置、計測、科学機器、その他の精密用途で使用されています。
しかし、ZERODUR®の加工は、単に材料をCNCマシンに載せてサイズ通りに切削すればよいというものではありません。
私たちの経験では、難しいのは次のような箇所で起こることを制御することです エッジ部、穴の内部、加工面の下、そして最終研削時。
小さな欠け、マイクロクラック、加工変質層、あるいは仕上げ中の寸法変化は、基本的なCNC加工が成功したように見えても、最終部品に影響を及ぼす可能性があります。
そのため、私たちはZERODUR®を標準的なCNC材料として扱うのではなく、最終図面の要求事項を基準に加工プロセスを計画しています。
ZERODUR®はガラスセラミック構造を持っています。加工中、材料の除去は、多くの金属に見られる制御された塑性変形ではなく、脆性破壊を伴うことがあります。
これにより、いくつかの課題が生じます:
このリスクは、部品に以下が含まれる場合に特に重要です 小さな穴、狭いスロット、薄い壁、深いポケット、精密基準面。
だからこそ、加工戦略がCNC設備そのものと同じくらい重要になります。
ZERODUR®はそのガラスセラミック構造のため、単にガラスの一種として扱われることがあります。しかし、その加工挙動は従来のガラスとも多くのファインセラミックスとも異なります。
SiC、Si₃N₄、アルミナなどのファインセラミックスは、高い硬度のため大幅な研削が必要になることがあります。
一方、ZERODUR®は異なる課題を提示します。この材料は一部の先端セラミックスよりも除去しやすいかもしれませんが、 脆性損傷を制御し、最終的な表面状態を維持することが重要になります。
したがって、私たちはセラミックスの加工プロセスをそのままZERODUR®に転用することはしません。
エッジの欠けは、脆性材料を加工する際に最も一般的な問題の一つです。これは通常、以下で発生します 鋭利なエッジと穴のエッジ。
重要度の低い部品では、軽微なエッジの欠けは許容される場合があります。しかし、精密部品では、以下に影響を及ぼす可能性があります 組立、シール面、光学性能。
そのため、エッジ品質は加工プロセス全体を通じて考慮する必要があります。
ダイヤモンド砥石でZERODUR®を粗加工する際、最初の粗加工工程で最終寸法に到達しようとすると、以下のリスクが高まる可能性があります エッジの欠けと加工変質層。
精密部品の場合、私たちのプロセスは通常次のとおりです:
粗研削 → 精密加工 → 制御された取り代 → 精密研削 → 研磨およびその他の仕上げ工程
The remaining material is not simply “extra material。” It provides enough allowance for the subsequent 精密研削 and finishing processes to remove the machining-affected layer and achieve the required surface condition。
取り代の量は以下に依存します 部品の形状、フィーチャサイズ、要求公差、表面仕上げ、加工方法。これはすべての部品に固定値を使用するのではなく、プロセス計画の一部として決定されます。
CNC加工は、以下を含むZERODUR®部品の主要な形状を効率的に形成する方法です 穴、スロット、段差、曲面、その他の複雑なフィーチャ。
ほとんどの部品について、私たちの 3軸および4軸マシン は、約以下までの部品を処理できます 400 mm、形状によって異なります。部品がより大きい場合、または構造的に複雑な場合、 5軸加工 が必要となる場合があります。
ただし、5軸加工が常に優れた選択肢とは限りません。より複雑な設備と加工を伴うため、加工コストが大幅に増加する可能性があります。そのため、部品の実際の形状と要件に応じて加工方法を選定します。
また、CNC加工とは、すべての面を1回の工程で仕上げられるという意味ではありません。部品により高い表面品質が求められる場合、 精密研削と研磨 を加工後に行い、要求される表面状態を実現します。
実際には、優れたZERODUR®部品は多くの場合、 複数の工程が連携した結果であり、各工程は最も得意とする役割を担います。粗加工や精密加工から精密研削、研磨に至るまで、それぞれが活用されます。
穴の直径が小さい場合や、周囲の壁が薄い場合、穴の加工は特に難しくなることがあります。
加工中、穴の入口や出口付近で脆性破壊が発生する可能性があります。
重要な穴の場合、工程には以下が含まれることがあります。
実際の工程は、穴の直径、深さ、公差、周囲の形状、表面要件によって異なります。
このため、加工工程を確定する前に、 2D図面と3Dモデルを併せて確認する ことを好みます。
図面上では単純に見える穴も、近接する薄い壁やポケットとの関係を考慮すると、はるかに難しくなることがあります。
すべてのZERODUR®部品に5軸加工が必要なわけではありません。
ただし、部品に以下が含まれる場合、5軸加工は有用です。
主な利点は単に “more axes。”
ではありません。本当の利点は、 段取りを減らしながら複雑な形状をより適切に制御できること。
複雑なZERODUR®部品に5軸加工をどのように活用しているかについては、 [YouTubeのZERODUR® 5軸加工動画]。
段取りが増えるたびに、位置決め誤差が生じる可能性があります。
複数の重要な面を持つ部品では、段取り回数を減らすことで、それらの面間の位置関係を維持しやすくなります。
そのため、5軸加工を単なる宣伝文句として使用するのではなく、実際の形状に応じて3軸、4軸、または5軸加工を選定します。
化学処理は、ガラスおよびガラスセラミック材料の損傷層を除去または可視化する方法として研究されています。
ただし、化学エッチングも材料を除去します。精密部品では、制御されていない材料除去が寸法公差や表面形状に影響を与える可能性があります。
このため、化学処理は加工損傷に対する万能な解決策とは見なすべきではありません。
精密生産では、主なアプローチは 加工中の損傷を制御し、必要に応じて後続の研削や研磨で影響層を除去すること。
The appropriate process depends on the customer’s dimensional and surface requirements。
一部のZERODUR®部品は、寸法精度以上のものを必要とします。要求される表面粗さも、使用する仕上げ工程を決定する要因となります。
表面粗さの要件がおよそ Ra 1。6 μmの場合、比較的粗い砥石で十分なことがあります。要件がおよそ Ra 2。0 μm以上の場合、サンドブラストが検討されることもあります。粗い砥石を直接ZERODUR®に使用すると、 欠けや割れのリスクが高まる可能性があるため、仕上げ方法は慎重に選定する必要があります。
より細かい表面要件には、 精密研削 表面粗さと残留材料を管理された範囲内に収めます。図面によっては数十ミクロン、あるいは数ミクロンまで抑えることもあります。その後、残りの寸法および表面要件は次に示す工程で達成できます。 研磨。
ただし、達成可能な表面仕上げは形状にも大きく左右されます。 平面 は一般的に、精密機器を用いて非常に高い表面品質に加工できます。 段差、曲面、その他の複雑な形状 はより難易度が高く、専用の研磨設備や手作業による研磨が必要になる場合があります。
一部のZERODUR®部品では、加工および研磨後に光学コーティングまたは機能性コーティングが必要になります。その場合は、コーティング要件を図面上で明確に指定する必要があります。具体的には、 コーティングが必要な面、要求される反射率、コーティングの種類(ARコーティングやその他の機能性コーティングなど)を明記してください。
当社の経験では、コーティング面のエッジ付近のコーティング性能はコーティング工程の影響を受けることがあり、 不活性領域 が生じて要求される反射率が得られない場合があります。
そのため、エッジ領域が重要な場合は、 面取りの前にコーティングを施すことがあります。その後、コーティング後に面取りを加工することで、コーティング工程の影響を受けたエッジ領域を除去し、最終的な機能面に必要なコーティング性能を残します。
したがって、コーティング要件は 加工開始前に確認する必要があります。これにより、加工手順を計画する際に、コーティング、面取り、エッジ除外、最終寸法をまとめて考慮できます。
Jundroでは、お客様の図面および3Dモデルに基づいてZERODUR®部品の精密加工を提供しています。
| 能力 | ZERODUR |
|---|---|
| 最大サイズ | 500 × 500 mm |
| 平面度 | 1/20 λ(Ø300 mm) |
| 同心度 | 0。005 mm |
| 円筒度 | 0。001 mm |
| 平行度 | 0。001 mm |
| 最小肉厚 | 0。2 mm |
| 最小穴径 | 0。1 mm |
| 最小スロット幅 | 0。3 mm |
| 最小めねじ | M2。0 |
| 研磨 | Ra 0。005 μm |
| サンドブラスト/粗面化 | Ra 3 μm |
一般的な精密部品は、次のような工程を経ることがあります。
図面・3Dモデルの確認
↓
材料検査
↓
粗研削
↓
精密加工
↓
管理された取りしろ
↓
精密研削
↓
研磨/表面仕上げ
↓
洗浄
↓
寸法・表面検査
↓
最終検査・梱包
正確な手順は部品に応じて調整されます。
There is no single “standard Zerodur machining process” that is suitable for every geometry。
これは、複数の精密形状を有する部品では特に重要です。
ZERODUR®部品を開発中で、加工手順、エッジ要件、穴、薄肉、研削取りしろ、表面仕上げについて不明な点がある場合は、 2D図面と3Dモデル。
をお送りください。当社のエンジニアが形状を確認し、生産前に潜在的な加工リスクを特定します。


中国語(簡体字)

英語

ドイツ語

日本語

スペイン語
中国広東省東莞市大朗鎮高新二路2号銭源工業園3号棟1~2階(523770)