NeuigkeitenNicht kategorisiert
Siliziumkarbid gehört zu den Materialien, die sich am schwierigsten präzise bearbeiten lassen. Wenn ein Bauteil komplexe Strukturen, tiefe Bohrungen, dünne Wände, enge Toleranzen oder hohe Ebenheitsanforderungen kombiniert, besteht die Herausforderung nicht einfach im Materialabtrag – sondern darin, Ausbrüche, Werkzeugbruch und Maßabweichungen während des gesamten Prozesses zu verhindern.
Eine der größten Herausforderungen bei der Siliziumkarbid-Bearbeitung ist die Erhaltung der strukturellen Integrität bei der Bearbeitung komplexer Formen und empfindlicher Merkmale. Da SiC hart und spröde ist, können übermäßige Schnittkräfte oder ungeeignete Bearbeitungsbedingungen erhebliche Kantenausbrüche oder Risse verursachen. In schweren Fällen kann der Schaden das gesamte Bauteil unbrauchbar machen.
Herkömmliche Schneidwerkzeuge sind für die Bearbeitung von Siliziumkarbid in der Regel nicht geeignet. In der Praxis verwenden wir üblicherweise galvanisch beschichtete Diamantwerkzeuge oder gesinterte Diamantwerkzeuge für verschiedene Bearbeitungsvorgänge, während Diamantschleifscheiben für das Präzisionsschleifen eingesetzt werden.
Die Herausforderung wird noch größer bei der Bearbeitung von kleinen oder tiefen Präzisionsbohrungen. Das Werkzeug muss in einem engen Raum arbeiten, dabei die Maßgenauigkeit einhalten und übermäßige Bearbeitungskräfte vermeiden. Werkzeugbruch kann leicht auftreten, insbesondere wenn die Bohrung tief oder die verbleibende Wandstärke gering ist.
Diese Kombination aus spezialisierten Diamantwerkzeugen, hohem Werkzeugverschleiß, Bruchrisiko und der Notwendigkeit, Kantenausbrüche zu kontrollieren ist auch einer der Gründe, warum die präzise Siliziumkarbid-Bearbeitung relativ kostspielig ist.
Die präzise SiC-Bearbeitung umfasst normalerweise mehrere Arbeitsgänge statt eines einzelnen Bearbeitungsschritts.
Ein typischer Prozess kann Folgendes umfassen:
Zeichnungsprüfung → Prozessplanung → Schruppbearbeitung → CNC-Bearbeitung → Präzisionsschleifen → Merkmalsbearbeitung → Inspektion → Oberflächenveredelung → Endkontrolle → Reinigung
Die genaue Reihenfolge hängt vom Bauteil ab.
Der Bearbeitungsprozess ist nicht für jedes Siliziumkarbid-Bauteil gleich. Unterschiedliche Geometrien und Merkmale erfordern unterschiedliche Fertigungsstrategien. Unsere Ingenieure analysieren zunächst die Zeichnung und legen die am besten geeignete Bearbeitungsreihenfolge basierend auf Bauteilstruktur, Toleranzen und kritischen Merkmalen fest.
Bei spröden Materialien wie Siliziumkarbid ist die Bearbeitungsreihenfolge besonders wichtig. Merkmale, die zu früh erzeugt werden, können bei nachfolgenden Arbeitsgängen beschädigt werden.
Wenn beispielsweise eine dünne Wand zu früh auf ihre endgültige Dicke bearbeitet wird, kann es schwierig werden, sie beim anschließenden Schleifen zu stützen, und sie könnte brechen oder ausbrechen. Ebenso lassen wir bei der Bearbeitung kleiner Bohrungen möglicherweise absichtlich zusätzliches Material um die Bohrung oder auf der umgebenden Oberfläche stehen. Kleine Bohrungen neigen während der Bearbeitung besonders zu Kantenausbrüchen. Durch ausreichend Aufmaß kann der nachfolgende Präzisionsschleifvorgang die beschädigte Kante entfernen und das Merkmal näher an seine endgültige Dimension bringen.
Die Schruppbearbeitung dient hauptsächlich dazu, die Grundform des Bauteils herzustellen und gleichzeitig ausreichend Bearbeitungsaufmaß für nachfolgende Arbeitsgänge zu lassen.
Anstatt direkt auf die endgültigen Maße zu bearbeiten, wird das Bauteil zunächst nahe an seine fertige Geometrie gebracht, während kontrolliert Material für die Präzisionsbearbeitung und das Schleifen erhalten bleibt.
Dieser Ansatz bietet mehr Flexibilität beim Korrigieren von Maßabweichungen und beim Entfernen von Bearbeitungsschäden in späteren Arbeitsgängen.
Anschließend wird die CNC-Bearbeitung eingesetzt, um die in der Zeichnung definierten spezifischen Merkmale zu erzeugen, darunter Bohrungen, Nuten, Absätze, Taschen, Profile und andere komplexe Strukturen.
Der Zeitpunkt jedes Merkmals wird entsprechend der Gesamtprozessfolge festgelegt. Bei SiC-Bauteilen besteht das Ziel nicht einfach darin, jedes Merkmal so früh wie möglich zu bearbeiten, sondern sie in der Phase zu erzeugen, in der sie präzise gefertigt werden können und gleichzeitig ausreichende strukturelle Unterstützung erhalten bleibt.
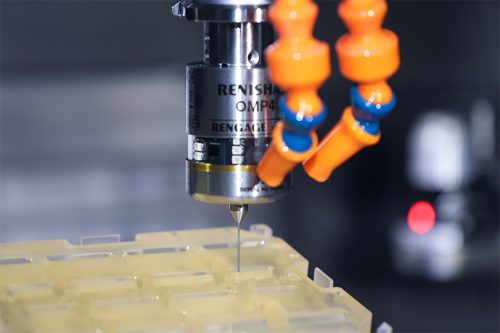
Nach kritischen Arbeitsgängen werden Maße und Schlüsselmerkmale geprüft, bevor das Bauteil zur nächsten Stufe weitergegeben wird.
Um bei Siliziumkarbid-Bauteilen eine hohe Ebenheit zu erreichen, ist oft mehr als nur Präzisionsschleifen erforderlich.
Das Schleifen wird in der Regel eingesetzt, um die grundlegenden Abmessungen und die Geometrie des Bauteils herzustellen. Wenn jedoch die geforderte Ebenheit das Mikrometer- oder sogar Nanometer-Niveauerreicht, kann die Leistungsfähigkeit herkömmlicher Schleifmaschinen nicht mehr ausreichen.
In diesen Fällen setzen wir Läpp- und Polierverfahrenein, einschließlich einer Läppmaschine, um die Ebenheit und den Oberflächenzustand des Bauteils weiter zu verbessern.
Der Prozess kann typischerweise Folgendes umfassen:
Grobschleifen → Präzisionsschleifen → Läppen/Polieren → Laserinterferometer-Prüfung
Die Polierstufe ist besonders wichtig, wenn eine extrem hohe Ebenheit gefordert ist. Anstatt sich allein auf das Schleifen zu verlassen, ermöglicht der kontrollierte Materialabtrag beim Läppen und Polieren eine weitere Korrektur des Oberflächenprofils.
Nach dem Polieren kann das Bauteil mit einem Laserinterferometer gemessen werden, um das Oberflächenprofil und die Ebenheit mit hoher Präzision zu bewerten.
Für anspruchsvolle SiC-Bauteile gilt daher nicht einfach:
Schleifen → Fertig
sondern vielmehr:
Schleifen → Polieren → Messen → Anpassen → bei Bedarf Nachpolieren
Diese Kombination aus kontrolliertem Materialabtrag und hochpräziser Messung ist unerlässlich, wenn Siliziumkarbid-Bauteile mit Ebenheitsanforderungen im Mikrometerbereich oder darüber hergestellt werden.
Die Präzisions-Mikrobohrungsbearbeitung ist eine der größten Herausforderungen bei der Bearbeitung von Siliziumkarbid. Bohrungsdurchmesser und Bohrungstiefe sind zwei der entscheidenden Faktoren dafür, ob eine Bohrung erfolgreich bearbeitet werden kann.
Bei der CNC-Bearbeitung schränkt ein kleinerer Bohrungsdurchmesser den verfügbaren Werkzeugdurchmesser und damit die nutzbare Werkzeuglänge erheblich ein. Wenn eine tiefe Bohrung erforderlich ist, kann ein langes und schlankes Werkzeug notwendig werden, was die Gefahr von Werkzeugablenkung und in schweren Fällen von Werkzeugbruch im SiC-Bauteil.
Für einige Tiefbohrungsgeometrien kann eine Bearbeitung von beiden Seiten in Betracht gezogen werden. Dies bringt jedoch eine weitere Herausforderung mit sich: Die beiden Bearbeitungspfade müssen präzise ausgerichtet sein. Selbst eine geringe Positionsabweichung zwischen den beiden Seiten kann zu einer versetzten Bohrung führen.
Daher erfordern tiefe Bohrungen mit kleinem Durchmesser eine sorgfältige Berücksichtigung von Werkzeuggeometrie, Bearbeitungstiefe, Positioniergenauigkeit und Prozessreihenfolge. Hier werden Bearbeitungserfahrung und Prozessplanung besonders wichtig.
Die Kantenintegrität ist ein weiterer kritischer Aspekt bei der Bearbeitung von sprödem Siliziumkarbid.
Ausbrüche sind besonders wahrscheinlich an:
Mehrere Prozessstrategien können eingesetzt werden, um das Risiko zu verringern.
Anfasen kann verwendet werden, um gefährdete scharfe Kanten zu entfernen und einen stabileren Übergang um das Merkmal herum zu schaffen.
Ein weiterer Ansatz besteht darin, bei der ersten Bearbeitung von kleinen Bohrungen oder dünnen Abschnitten zusätzliches Material zu belassen. Anstatt das Merkmal direkt auf sein Endmaß zu bearbeiten, wird kontrolliert Material zurückbehalten, damit der nachfolgende Präzisionsschleif- oder Poliervorgang die verbleibende Zugabe abtragen und kleinere Kantenschäden beseitigen kann.
Siliziumkarbid-Bauteile können über verschiedene Fertigungswege hergestellt werden, und die Wahl des Materialien und des Formgebungsverfahrens kann erhebliche Auswirkungen auf die Bearbeitungsanforderungen haben.
Drucklos gesintertes SiC wird typischerweise nach dem Sintern mit Diamantwerkzeugen und Schleifverfahren bearbeitet. Da das Material extrem hart und dicht ist, kann das Abtragen großer Materialmengen nach dem Sintern zeitaufwendig und teuer sein. Daher ist es wichtig, die Bearbeitungszugabe und die Prozessreihenfolge zu optimieren.
Reaktionsgebundenes SiC, hingegen, kann oft in eine endkonturnahe Form vor der Endbearbeitung gebracht werden. Dadurch können größere oder komplexere Bauteile nahe ihrer endgültigen Geometrie geformt werden, wobei die anschließende Bearbeitung auf kritische Maße, Bohrungen, Montageflächen und andere Präzisionsmerkmale fokussiert ist.
Dies kann die Menge an Material, die durch Präzisionsbearbeitung entfernt werden muss, erheblich reduzieren.
Daher hängt die am besten geeignete Fertigungsroute nicht nur vom SiC-Material selbst ab, sondern auch von der Bauteilgröße, Geometrie, erforderlichen Toleranzen, Produktionsmenge und der Menge an Material, die entfernt werden muss.
| Parameter | Siliziumkarbid |
|---|---|
| Maximale Größe | Ø450 mm |
| Ebenheit | 0,001 mm (Ø300 mm) |
| Konzentrizität | 0,005 mm |
| Zylindrizität | 0,001 mm |
| Parallelität | 0,001 mm |
| Minimale Wandstärke | 0,2 mm |
| Minimaler Bohrungsdurchmesser | 0,1 mm |
| Minimale Schlitzbreite | 0,5 mm |
| Minimales Innengewinde | M1.6 |
| Polieren | Ra 0,005 μm |
| Sandstrahlen / Aufrauen | 2 |
Bei Jundro betrachten wir die Bearbeitung von Siliziumkarbid als einen vollständigen Präzisionsfertigungsprozess.
Der Prozess beginnt mit der Zeichnung und setzt sich über die Bearbeitung, Inspektion, Veredelung und abschließende Qualitätskontrolle fort.
Ein typisches Projekt kann wie folgt ablaufen:
Zeichnungsprüfung → Prozessplanung → Schruppbearbeitung → CNC-Bearbeitung → Zwischenprüfung → Präzisionsschleifen → Merkmalsbearbeitung → Endprüfung → Ultraschallreinigung → Verpackung
Der tatsächliche Prozess wird je nach Material, Bauteilstruktur, Toleranz und Anwendungsanforderungen angepasst.
Unser Ziel ist es nicht, einfach SiC zu bearbeiten.
Es ist, die Maße, Geometrie, Ebenheit, Oberflächenqualität und Kantenintegrität konsistent zu kontrollieren, die vom Endbauteil gefordert werden.
[Interner Link: Siliziumkarbid vs. Siliziumnitrid → SiC vs. Si3N4 Vergleich]
Für Anwendungen, bei denen sowohl Siliziumkarbid als auch Siliziumnitrid in Betracht gezogen werden, siehe unseren Vergleich von Siliziumkarbid vs. Siliziumnitrid.
[Interner Link: Siliziumkarbid-Keramik → SiC-Übersichtsseite]
Wenn Sie ein Siliziumkarbid-Bauteil haben, das eine Präzisionsbearbeitung erfordert, senden Sie uns Ihre 2D-Zeichnung oder 3D-Modell, zusammen mit der erforderlichen Menge, Toleranzen und Oberflächenanforderungen. Unsere Ingenieure können die Anforderungen prüfen und den geeigneten Bearbeitungsprozess bewerten.

Chinesisch (vereinfacht)

Englisch

Deutsch

Japanisch

Spanisch
Etagen 1-2, Gebäude 3, Qianyuan Industrie Park, Nr. 2 Gaoxin 2nd Road, Dalang Town, Dongguan, Guangdong, China(523770)