NewsNicht kategorisiert
Aluminiumnitrid (AlN) wird aufgrund seiner Kombination aus hoher Wärmeleitfähigkeit, elektrischer Isolationsfähigkeit und guter Maßhaltigkeit häufig in Halbleiteranlagen, der Hochleistungselektronik und im Wärmemanagement eingesetztbearbeitet.
Die Bearbeitung von AlN unterscheidet sich jedoch stark von der Bearbeitung herkömmlicher Metallebearbeitet. Obwohl AlN im Allgemeinen leichter zu bearbeiten ist als SiC oder Siliziumnitrid, bleibt es eine harte und spröde Keramikbearbeitet. Die Schwierigkeit nimmt deutlich zu, wenn ein Bauteil scharfe Kanten, kleine Bohrungen, dünne Wände, Nuten oder komplexe 3D-Strukturen aufweistbearbeitet.
Die häufigsten Probleme, die bei der Bearbeitung von AlN auftreten, sind:
Scharfe Kanten sind besonders empfindlichbearbeitet. Eine Geometrie, die in einer Zeichnung einfach aussieht, kann schwierig herzustellen sein, wenn mehrere scharfe Kanten, Bohrungen und Nuten in einem Bereich konzentriert sindbearbeitet.
Die Bearbeitungsstrategie muss daher von Anfang an die endgültige Geometrie berücksichtigenbearbeitet.
Für viele AlN-Bauteile folgt unser Prozess dieser allgemeinen Abfolge:
Schruppen → CNC-Bearbeitung → Präzisionsschleifen → Endkontrolle
Wichtig ist, dass diese Schritte nicht unabhängig voneinander sindbearbeitet.
Vor der CNC-Bearbeitung lassen wir auf kritischen Flächen häufig zusätzliches Material stehenbearbeitet. Diese Zugabe bietet Raum, um Ausbrüche, die während der CNC-Bearbeitung entstehen, im anschließenden Schleifvorgang zu entfernenbearbeitet.
Wenn keine Zugabe mehr vorhanden ist und der CNC-Prozess inakzeptable Kantenausbrüche verursacht, gibt es möglicherweise keine praktikable Möglichkeit, die endgültige Geometrie wiederherzustellenbearbeitet.
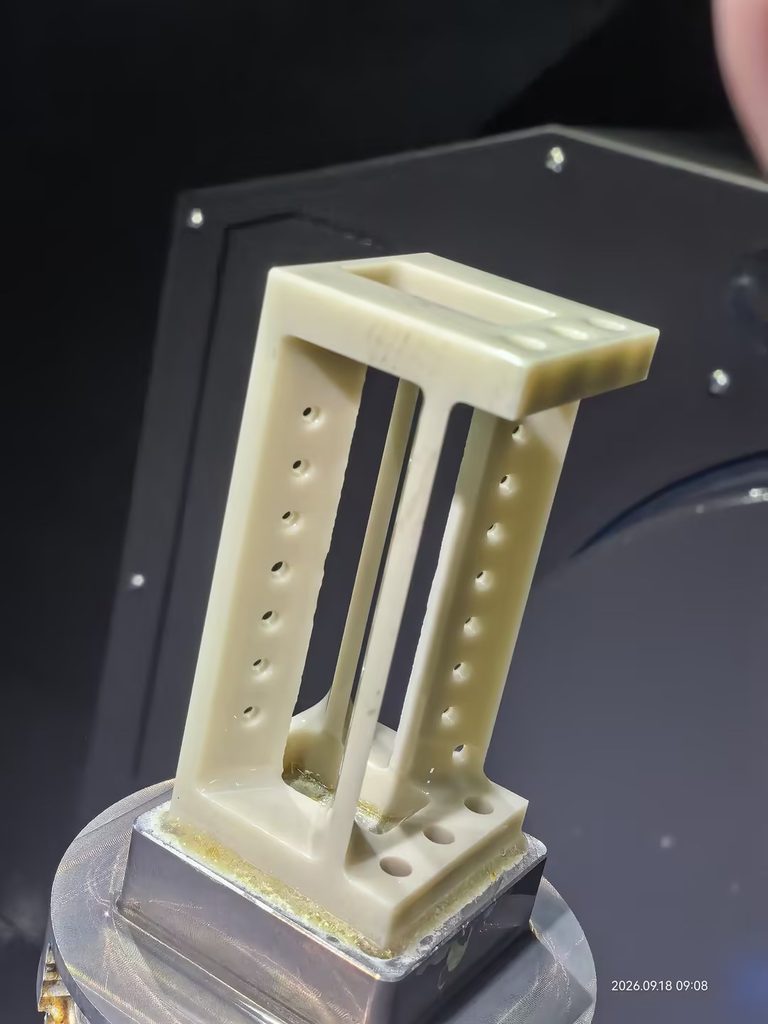
Ein Beispiel ist ein AlN-Ionenfallen-Träger, der 2026 für eine Forschungsanwendung an der National University of Singapore entwickelt wurdebearbeitet.
AlN wurde für das Bauteil aufgrund seiner hohen Wärmeleitfähigkeit ausgewähltbearbeitet. Das Teil enthielt eine komplexe zentrale Struktur mit vier scharfen Innenkanten, was ein hohes Ausbruchsrisiko bei der 5-Achs-Bearbeitung darstelltebearbeitet.
Da diese scharfen Kanten funktional vorgegeben waren, war das einfache Entfernen des ausgebrochenen Bereichs nach der Bearbeitung keine praktikable Lösungbearbeitet. Stattdessen haben wir die Bearbeitungsstrategie angepasst, indem wir die lokale Geometrie um etwa 0,5 mm vergrößert haben, um die scharfen Ecken zu entfernen und ausreichend Freiraum für die anschließende Fertigbearbeitung zu schaffenbearbeitet.
Der Prozess war:
Dieser Ansatz ermöglichte es uns, die empfindlichsten scharfen Kanten während der Bearbeitung zu beseitigen und gleichzeitig ausreichend Material für die anschließende Fertigbearbeitung zu erhaltenbearbeitet. Deshalb betrachten wir die CNC-Bearbeitung bei schwierigen AlN-Bauteilen auch nicht als letzten Schrittbearbeitet. Schleifen und Finishing sind in die gesamte Bearbeitungsstrategie integriert, um Ausbrüche zu kontrollieren und die erforderliche endgültige Geometrie zu erreichenbearbeitet.
Verschiedene Phasen der AlN-Bearbeitung erfordern unterschiedliche Werkzeugstrategienbearbeitet.
Nach unserer Produktionserfahrung umfassen die für die AlN-Bearbeitung verwendeten Diamantwerkzeuge:
Für die Grobbearbeitung verwenden wir üblicherweise gesinterte Diamantwerkzeuge, wenn eine höhere Zerspanungsleistung erforderlich istbearbeitet.
Die Werkzeugauswahl wird durch die AlN-Qualität, die Geometrie, die Bearbeitungszugabe und die geforderte Oberflächenqualität beeinflusstbearbeitet. Ein Werkzeug, das für das Schruppen effizient arbeitet, ist nicht unbedingt die richtige Wahl für die Präzisionsfertigbearbeitungbearbeitet.
Scharfe Kanten gehören zu den Merkmalen, denen wir bei der AlN-Bearbeitung die größte Aufmerksamkeit widmenbearbeitet.
Beim Fräsen einer komplexen Keramikstruktur können die Schnittkraft und die lokale Spannungskonzentration im Bereich einer scharfen Kante leicht zu Ausbrüchen führenbearbeitet.
Dies wird schwieriger, wenn mehrere Merkmale auf engem Raum konzentriert sind – zum Beispiel:
Aus diesem Grund müssen die Bearbeitungsreihenfolge und das verbleibende Aufmaß berücksichtigt werden, bevor die CNC-Bearbeitung beginntbearbeitet.
Kleine Bohrungen sind ein weiterer Bereich, in dem die AlN-Bearbeitung eine sorgfältige Prozesskontrolle erfordertbearbeitet.
Wir haben Durchgangsbohrungen mit 0,1 mm Durchmesser und einer Tiefe von etwa 0,2 mm in AlN bearbeitet.
In diesem Maßstab besteht die Herausforderung nicht einfach darin, die Bohrung zu erzeugenbearbeitet. Kantenschäden, Risse, Werkzeugzustand und die Beziehung zwischen der Bohrung und der umgebenden Geometrie werden alle wichtigbearbeitet.
Die tatsächlich erreichbare Bohrungsgröße und Toleranz hängen vom Material, der Dicke, der Bohrungsgeometrie, der Position und der umgebenden Struktur abbearbeitet.
Wir haben AlN-Strukturen mit Wandstärken bis hinunter zu etwa 0,1 mmbearbeitet.
Die Dünnwandfähigkeit kann jedoch nicht unabhängig von der Geometrie betrachtet werdenbearbeitet.
Eine 0,1 mm dünne Wand mit einem einfachen Profil unterscheidet sich stark von einer 0,1 mm dünnen Wand mit mehreren Bohrungen, Nuten oder sich kreuzenden Strukturenbearbeitet. Letztere ist während der Bearbeitung deutlich anfälliger für Verformung und Bruchbearbeitet.
Bei dünnwandigen Komponenten bewerten wir daher die gesamte Struktur, anstatt nur eine Mindestwandstärke anzugebenbearbeitet.
AlN-Komponenten können je nach ihrer Geometrie unterschiedliche Bearbeitungskonfigurationen erfordernbearbeitet.
Die 3-Achsen-Bearbeitung kann für relativ einfache Merkmale wie Bohrungen, Nuten, Stufen und planare Oberflächen geeignet seinbearbeitet.
Komplexere Komponenten können eine 4-Achsen- oder 5-Achsen-Bearbeitung erfordern, um die Beziehung zwischen mehreren Oberflächen und Merkmalen zu kontrollierenbearbeitet.
Für die oben erwähnte Ionenfallen-Komponente wurde eine 5-Achsen-Bearbeitung eingesetzt, um die Bohrungen, Nuten, geneigten Oberflächen und die komplexe zentrale Geometrie zu erzeugenbearbeitet.(Klicken Sie auf diesen Link, um ein Video unserer bearbeiteten Aluminiumnitrid-Ionenfalle anzusehen)
Zusätzliche Achsen machen die Keramikbearbeitung jedoch nicht automatisch einfacherbearbeitet. Die Schnittstrategie muss weiterhin Kantenausbrüche, Werkzeugverschleiß und die Sprödigkeit des Materialien berücksichtigenbearbeitet.
Ein Prozessdetail, das bei der AlN-Bearbeitung besonders wichtig ist, ist die Feuchtigkeitskontrollebearbeitet.
Aus unserer Produktionserfahrung sollte reines Wasser nicht direkt als Bearbeitungskühlmittel für AlN verwendet werdenbearbeitet. Stattdessen verwenden wir bei der Nassbearbeitung eine geeignete Schneidflüssigkeitbearbeitet.
AlN erfordert auch nach der Bearbeitung eine sorgfältige Handhabungbearbeitet.
Bearbeitete AlN-Teile sollten nicht mit den Flächen aufeinandergelegt werden, solange sie noch nass sindbearbeitet. Wenn zwei nasse AlN-Oberflächen in direktem Kontakt bleiben, kann Feuchtigkeit die Hydrolyse an der AlN-Oberfläche fördern und dazu führen, dass die Teile zusammenklebenbearbeitet.
Dies schafft ein praktisches Produktionsproblem: Das anschließende Trennen der Teile kann die fertigen Oberflächen beschädigenbearbeitet.
Daher beschränkt sich die Feuchtigkeitskontrolle nicht auf den Schneidprozessbearbeitet. Sie gilt auch für Reinigung, Trocknung und Teilehandhabungbearbeitet. Nasse AlN-Komponenten sollten getrennt gehalten und nicht direkt aufeinander gestapelt werdenbearbeitet.
Die CNC-Bearbeitung erzeugt nicht immer den endgültigen Dimensionszustand, der für Präzisions-AlN-Komponenten erforderlich istbearbeitet.
Für viele Teile verwenden wir nach der CNC-Bearbeitung das Flachschleifen, um das verbleibende Aufmaß zu entfernen und Bearbeitungsschäden wie Kantenausbrüche zu korrigierenbearbeitet.
Beispielsweise kann eine Oberfläche zunächst auf etwa 0,03 mm oder 0,05 mm Ebenheitgeschliffen werden, gefolgt von Polieren, wenn ein höheres Maß an Ebenheit erforderlich istbearbeitet.
Unsere aktuelle Fähigkeit kann etwa 0,001 mm Ebenheit auf einer Ø300 mm Oberflächeerreichen, abhängig vom Komponentendesign und den Prozessbedingungenbearbeitet.
Für hochwertige Endbearbeitungsoberflächen kann das Polieren auch etwa Ra 0,03 μmbearbeitet.
Gekrümmte Oberflächen sind im Allgemeinen schwieriger zu endbearbeiten als flache Oberflächenbearbeitet. Flache Oberflächen mit Stufen oder unterbrochenen Geometrien können ebenfalls Schwierigkeiten bereiten, da herkömmliches maschinelles Polieren möglicherweise nicht anwendbar ist und stattdessen ein kontrolliertes manuelles Polieren erfordertbearbeitet.
| Kapazität | AlN-Keramik |
|---|---|
| Maximale Größe | Ø420 mm |
| Ebenheit | 0,001 mm (Ø300 mm) |
| Koaxialität | 0,005 mm |
| Rundheit | 0,001 mm |
| Parallelität | 0,001 mm |
| Minimale Wandstärke | 0,1 mm |
| Minimaler Lochdurchmesser | 0,1 mm |
| Minimale Schlitzbreite | 0,2 mm |
| Minimales Innengewinde | M1bearbeitet.6 |
| Polieren | Ra 0,03 μm |
| Sandstrahlen / Aufrauen | 3,0 μm |
Diese Werte sind keine unabhängigen Spezifikationenbearbeitet. Die tatsächliche Kapazität hängt von der AlN-Qualität, den Bauteilabmessungen, der Geometrie, den Toleranzanforderungen, der Position der Merkmale, der Stückzahl und den Prozessbedingungen abbearbeitet.
Bei schwierigen Strukturen prüfen wir die Zeichnung, bevor wir bestätigen, was realistisch erreicht werden kannbearbeitet.
Wenn Sie ein AlN-Bauteil entwickeln und unsicher sind bezüglich Bearbeitungsreihenfolge, Kantenanforderungen, Mikrobohrungen, dünnen Wänden, Schleifzugabe oder Oberflächenfinish, senden Sie uns Ihre 2D-Zeichnung und 3D-Modellbearbeitet.
Unsere Ingenieure können die Geometrie und Materialienpezifikation prüfen, potenzielle Bearbeitungsrisiken identifizieren und vor der Produktion ein geeignetes Bearbeitungsverfahren empfehlenbearbeitet.
Für ein Angebot senden Sie uns bitte:

Chinesisch (vereinfacht)

Englisch

Deutsch

Japanisch

Spanisch
Stockwerke 1-2, Gebäude 3, Qianyuan IndustriePark, Nrbearbeitet. 2 Gaoxin 2nd Road, Dalang Town, Dongguan, Guangdong, China(523770)