
NewsNicht kategorisiert
Ein keramisches Vakuum-Spannfutter mag wie eine relativ einfache Präzisionsplatte aussehen, doch die Bearbeitung für Halbleiteranlagen kann anspruchsvolle Anforderungen an Ebenheit, Bohrungsgeometrie, Oberflächengüte, Maßgenauigkeit und Sauberkeit mit sich bringen.
Die Herausforderung wird größer, wenn das Bauteil aus einer harten und spröden Keramik wie Aluminiumoxid, Aluminiumnitrid oder Siliciumcarbid gefertigt wird.
Daher liegt für uns und andere Bearbeitungsdienstleister die zentrale Herausforderung darin, die Toleranzanforderungen an die Geometrie und die Vakuumstruktur zu erfüllen, ohne die Funktionsflächen zu beeinträchtigen.
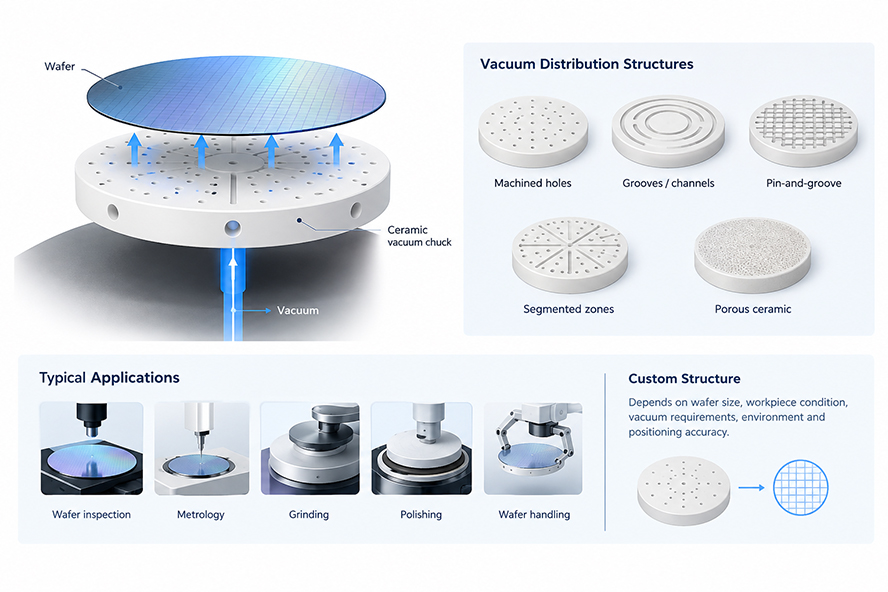
Ein keramisches Vakuum-Spannfutter ist ein Präzisionsbauteil, das mithilfe von Vakuumdruck einen Wafer, ein Substrat oder ein anderes Werkstück gegen eine definierte Auflagefläche hält.
Je nach Anlagendesign kann das Vakuum über verschiedene Strukturen verteilt werden, darunter:
Keramische Vakuum-Spannfutter können in Anwendungen wie Wafer-Inspektion, Messtechnik, Schleifen, Polieren, Wafer-Handling und anderen Präzisionsanlagen für die Halbleiterfertigung eingesetzt werden.
Die genaue Spannfutterstruktur hängt von der Wafergröße, dem Werkstückzustand, den Vakuumanforderungen, der Prozessumgebung und der erforderlichen Positioniergenauigkeit ab.
Diese Unterscheidung ist wichtig, denn ein dichtes keramisches Spannfutter mit bearbeiteten Bohrungen und Nuten wird anders gefertigt als ein poröses keramisches Vakuum-Spannfutter.
Keramik kann eine Kombination von Eigenschaften bieten, die in Halbleiteranlagen nützlich ist, darunter elektrische Isolierung, Härte, Verschleißfestigkeit, thermische Stabilität und Formstabilität.
Natürlich sollte die Materialauswahl auf den tatsächlichen Anlagen- und Prozessanforderungen basieren.
Für viele Anwendungen keramischer Vakuum-Spannfutter bietet Aluminiumoxid eines der besten Gesamtverhältnisse zwischen Leistung, Fertigbarkeit und Kosten.
Es bietet hervorragende Härte, elektrische Isolierung und Chemikalienbeständigkeit und eignet sich damit für ein breites Spektrum von Umgebungen in Halbleiteranlagen. Gleichzeitig gehört Aluminiumoxid zu den technisch ausgereifteren Technischen Keramiken, was Bearbeitungstechnologie und Materialverfügbarkeit betrifft.
Diese Ausgereiftheit macht Aluminiumoxid im Vergleich zu spezialisierteren Keramiken auch relativ kosteneffizient. Für Anwendungen, die nicht die höhere Wärmeleitfähigkeit von AlN oder die extreme Verschleiß- und Chemikalienbeständigkeit von SiC erfordern, kann Aluminiumoxid oft eine sehr praktische Wahl sein.
Aluminiumnitrid ist attraktiv für Anwendungen, bei denen Wärmeleitfähigkeit und elektrische Isolierung gleichzeitig gefordert sind.
Seine thermischen Eigenschaften können es für keramische Bauteile nützlich machen, die erheblichen thermischen Belastungen ausgesetzt sind.
Im Vergleich zu Aluminiumoxid verursacht AlN in der Regel höhere Material- und Bearbeitungskosten, sodass seine thermische Leistung für die vorgesehene Anwendung einen echten Vorteil bieten sollte.
Siliciumcarbid bietet hohe Härte, Verschleißfestigkeit, thermische Stabilität und Chemikalienbeständigkeit.
Diese Eigenschaften machen SiC geeignet für anspruchsvolle Anwendungen in Halbleiteranlagen.
Seine hohe Härte macht jedoch auch die Präzisionsbearbeitung anspruchsvoller. Für anspruchsvolle SiC-Geometrien sind in der Regel Diamantschleifen und sorgfältig kontrollierte Bearbeitungsprozesse erforderlich.
SiC kann daher in besonders anspruchsvollen Umgebungen Vorteile bieten, doch seine Material- und Bearbeitungskosten können deutlich höher sein als die von Aluminiumoxid.
Bevor auf die Bearbeitung eingegangen wird, ist es wichtig zu verstehen, dass keramische Vakuum-Spannfutter deutlich unterschiedliche Strukturen aufweisen können.
Ein dichtes keramisches Spannfutter kann mit einem definierten Muster aus Vakuumbohrungen und Nuten bearbeitet werden.
Wichtige Maße können umfassen:
Bei diesen Komponenten ist die Maßbeziehung zwischen den Vakuummerkmalen und der Arbeitsfläche wichtig.
Ein kleiner Bohrungspositionsfehler kann für eine Anwendung unbedeutend, für eine andere jedoch inakzeptabel sein – abhängig von der Wafergröße und dem Vakuummuster.
Einige Wafer-Chucks verwenden erhöhte Auflageflächen oder Stiftstrukturen in Kombination mit Vakuumkanälen.
Das Auflagemuster kann die tatsächliche Kontaktfläche zwischen dem Wafer und der Keramikoberfläche verringern.
Diese Art von Struktur bringt zusätzliche Bearbeitungsanforderungen mit sich, da die Höhe und Verteilung der Auflageelemente zusammen mit der Gesamtebenheit kontrolliert werden müssen.
Poröse Keramik-Chucks nutzen miteinander verbundene Poren, anstatt sich nur auf einzeln bearbeitete Vakuumbohrungen zu verlassen.
Ihre Leistung hängt von Eigenschaften ab wie:
Eine höhere Porosität bedeutet nicht automatisch eine bessere Vakuumleistung. Die geeignete Porenstruktur hängt vom erforderlichen Luftstrom, der Vakuumreaktion, dem Halteverhalten und den mechanischen Anforderungen ab.
Poröse Keramik-Chucks sollten daher als eine andere Fertigungskategorie als dichte, bearbeitete Keramik-Chucks behandelt werden.
Die Ebenheit ist eines der ersten Dinge, die wir bei der Bearbeitung eines keramischen Wafer-Chucks betrachten.
Die Arbeitsfläche muss eine stabile Referenz für den Wafer bieten. In der Praxis bestimmt die Ebenheit allein jedoch nicht, wie gut der Chuck abschneidet.
Wafer-Wölbung, Vakuumverteilung, Auflagemuster, Kontaktfläche, Chuck-Größe und -Dicke, Oberflächengüte und Temperatur können alle das Endergebnis beeinflussen.
Wir sagen also nicht einfach, dass jeder Wafer-Chuck „Ebenheit <1 μm“ benötigt. Submikron-Ebenheit ist möglich, aber ob sie notwendig ist – und ob sie das richtige Ziel ist – hängt vom tatsächlichen Design ab.
Bei Jundro betrachten wir das komplette Teil, bevor wir die Ebenheitsanforderung festlegen, einschließlich Material, Größe, Dicke, Geometrie und anderer Toleranzen.
Die Oberflächenrauheit ist ein weiterer wichtiger Faktor für die waferberührende Oberfläche.
Doch hier ist glatter nicht immer besser.
Eine raue Oberfläche kann den Waferkontakt und das Partikelverhalten beeinträchtigen, während eine übermäßig glatte Oberfläche bei bestimmten Chuck-Designs möglicherweise keinen echten Nutzen bringt.
Die richtige Rauheit hängt von der Chuck-Struktur, dem Wafermaterial, dem Kontaktmuster und den Prozessanforderungen ab.
Bei der Bearbeitung eines Keramik-Vakuum-Chucks geht es nicht nur darum, enge Maße zu erreichen. Die eigentliche Herausforderung besteht darin, ein hartes, sprödes Material mit komplexer und präziser Geometrie zu kombinieren.
Keramik kann leicht ausbrechen, wenn die Bearbeitungskräfte nicht gut kontrolliert werden.
Vakuumbohrungen, Nuten, Schlitze und Außenkanten sind besonders empfindlich, insbesondere im Bereich kleiner Bohrungen und dünner Querschnitte.
Werkzeugzustand, Schnittparameter, Werkstückaufnahme und Bearbeitungsreihenfolge wirken sich alle auf die endgültige Kantenqualität aus.
Kleine Vakuumbohrungen können zu den schwieriger zu bearbeitenden Merkmalen gehören.
Es geht nicht nur darum, den richtigen Bohrungsdurchmesser zu treffen. Auch Bohrungsposition, Tiefe, Geradheit und der Zustand der Ein- und Austrittskanten sind wichtig.
Wenn eine Bohrung durch einen dünnen Querschnitt verläuft, werden Ausbrüche und Kantenausbrüche wahrscheinlicher.
Große Keramikflächen bringen eine andere Herausforderung mit sich.
Material muss gleichmäßig über die gesamte Fläche abgetragen werden, während Ebenheit und Parallelität erhalten bleiben.
Schleifreihenfolge, verbleibendes Aufmaß und Prüfung werden besonders wichtig, wenn enge Toleranzen gefordert sind.
Dünne Wände, schmale Rippen und eng beieinanderliegende Nuten sind empfindlicher gegenüber Bearbeitungskräften und Handhabung.
Für diese Merkmale müssen die Bearbeitungsreihenfolge und die Unterstützungsmethode vor Produktionsbeginn berücksichtigt werden.
Scharfe Keramikecken sind ohne ein gewisses Ausbruchrisiko schwierig herzustellen.
Wenn es das Design zulässt, können ein kleiner Radius oder eine Fase die Fertigung des Bauteils erleichtern und die Kantenzuverlässigkeit verbessern.
Deshalb prüfen wir die Zeichnung am liebsten vor der Bearbeitung – manchmal kann eine kleine Designänderung einen erheblichen Unterschied für das fertige Bauteil machen.
Es gibt keinen einzigen Fertigungsweg, der für jedes keramische Vakuumspannfutter geeignet ist.
Für dichte Keramikkomponenten, die als bearbeitbare Rohlinge geliefert werden, kann ein typischer Prozess Folgendes umfassen:
Materialvorbereitung → Schruppbearbeitung → Präzisionsschleifen → CNC-Merkmalsbearbeitung → Nachschleifen/Fertigbearbeitung → Maßprüfung → Oberflächenprüfung → Ultraschallreinigung → Endkontrolle → kontrollierte Verpackung
Es gibt keine einzige Bearbeitungsabfolge, die für jedes keramische Spannfutter funktioniert.
Wir betrachten das Material, den Zustand des Rohlings, die Gesamtgröße, die Geometrie von Bohrungen und Nuten, die Ebenheit, die Oberflächenrauheit und die Maßtoleranzen, bevor wir entscheiden, wie das Bauteil bearbeitet wird.
Bei komplexen Geometrien kann eine 5-Achsen-CNC-Bearbeitung eingesetzt werden, um schräge Flächen und Merkmale zu erreichen, die aus konventioneller Richtung schwer zu bearbeiten sind.
Bei großen Referenzflächen ist das Präzisionsschleifen oft der kritische Schritt zur Steuerung von Ebenheit, Parallelität und Dicke.
Bei halbleiterbezogenen Komponenten ist die Bearbeitungsgenauigkeit nur ein Teil der Anforderung.
Keramische Vakuumspannfutter weisen oft kleine Bohrungen, Nuten und vertiefte Bereiche auf, in denen Partikel oder Bearbeitungsrückstände verbleiben können, wenn die Reinigung nicht ordnungsgemäß kontrolliert wird.
Nach der Bearbeitung und Prüfung kann gegebenenfalls eine Ultraschallreinigung eingesetzt werden, um restliche Partikel und Verunreinigungen zu entfernen.
At Jundro, cleaning and packaging can be carried out in Class 1,000 and Class 10,000 cleanroom environments, depending on the customer’s requirements.
Dies ist wichtig, weil eine Präzisionsoberfläche nach der Endkontrolle kontaminiert werden kann, wenn Handhabung und Verpackung nicht ordnungsgemäß kontrolliert werden.
The required cleanliness level should be defined according to the customer’s equipment and process requirements, rather than simply based on the ceramic material.
Jundro ist auf die Bearbeitung harter und spröder Keramiken für Halbleiterausrüstung und andere Hochpräzisionsanwendungen spezialisiert.
Je nach Bauteil kann unser Fertigungsprozess 3-Achsen-, 4-Achsen- oder 5-Achsen-CNC-Bearbeitung, Präzisionsschleifen, Bohrungs- und Nutbearbeitung, Oberflächenveredelung, Maßprüfung, Ultraschallreinigung und kontrollierte Verpackung umfassen.
Wir arbeiten mit Materialien wie Al₂O₃, AlN, SiC, Si₃N₄, ZrO₂, Macor und anderen technischen Keramiken, je nach Anwendung.
For a ceramic vacuum chuck, we don’t look at the part as simply a ceramic plate with holes in it.
Wir berücksichtigen Material, Geometrie, Vakuummerkmale, Toleranzen, Oberflächenanforderungen und Prüfanforderungen gemeinsam, wenn wir das Bauteil prüfen und entscheiden, wie es bearbeitet werden soll.
Dies wird besonders wichtig bei der Bearbeitung harter und spröder Keramiken für Halbleiterausrüstung.
Wenn Sie eine Zeichnung oder STEP-Datei eines keramischen Vakuumspannfutters haben, senden Sie sie uns. Wir können die Geometrie und Anforderungen prüfen, die Bearbeitbarkeit bewerten und ein Angebot erstellen.

Chinesisch (vereinfacht)

Englisch

Deutsch

Japanisch

Spanisch
Stockwerk 1-2, Gebäude 3, Qianyuan Industrie Park, Nr. 2 Gaoxin 2nd Road, Dalang Stadt, Dongguan, Guangdong, China(523770)

