
NewsWissen
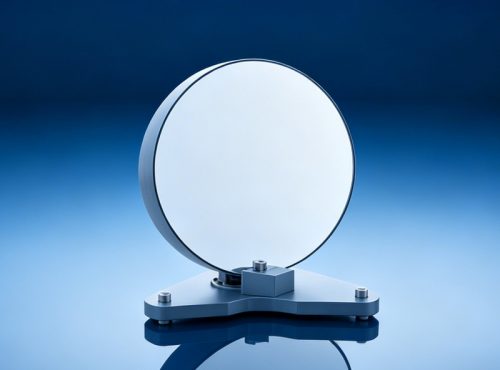
ZERODUR® ist eine Glaskeramik mit geringer Ausdehnung, die für Komponenten verwendet wird, bei denen Maßstabilität und Präzision entscheidend sind. Sie kommt in optischen Systemen, Halbleiteranlagen, der Messtechnik, wissenschaftlichen Instrumenten und anderen Präzisionsanwendungen zum Einsatz.
Die Bearbeitung von ZERODUR® ist jedoch nicht einfach damit getan, das Material auf eine CNC-Maschine zu legen und auf Maß zu schneiden.
Nach unserer Erfahrung liegt die Schwierigkeit darin, zu kontrollieren, was an den Kanten, in Bohrungen, unter der bearbeiteten Oberfläche und während des finalen Schleifens passiert.
Kleine Ausbrüche, Mikrorisse, Schädigungen unter der Oberfläche oder Maßänderungen während der Endbearbeitung können die finale Komponente beeinträchtigen, selbst wenn die eigentliche CNC-Bearbeitung erfolgreich erscheint.
Aus diesem Grund planen wir den Bearbeitungsprozess anhand der Anforderungen der finalen Zeichnung, statt ZERODUR® wie ein Standard-CNC-Material zu behandeln.
ZERODUR® besitzt eine Glaskeramikstruktur. Bei der Bearbeitung kann der Materialabtrag durch Sprödbruch erfolgen statt durch die kontrollierte plastische Verformung, die bei vielen Metallen auftritt.
Daraus ergeben sich mehrere Herausforderungen:
Das Risiko ist besonders wichtig, wenn eine Komponente kleine Bohrungen, schmale Nuten, dünne Wände, tiefe Taschen oder Präzisionsreferenzflächen.
Deshalb ist die Bearbeitungsstrategie genauso wichtig wie die CNC-Ausrüstung selbst.
ZERODUR® wird aufgrund seiner Glaskeramikstruktur manchmal einfach als eine Art Glas behandelt. Sein Bearbeitungsverhalten unterscheidet sich jedoch sowohl von herkömmlichem Glas als auch von vielen technischen Keramiken.
Technische Keramiken wie SiC, Si₃N₄ und Aluminiumoxid können aufgrund ihrer hohen Härte umfangreiches Schleifen erfordern.
ZERODUR® stellt dagegen eine andere Herausforderung dar. Das Material lässt sich möglicherweise leichter abtragen als manche Hochleistungskeramik, doch die Kontrolle von Sprödbruchschäden und die Einhaltung des finalen Oberflächenzustands werden entscheidend.
Daher übertragen wir einen keramischen Bearbeitungsprozess nicht einfach direkt auf ZERODUR®.
Kantenausbrüche sind eines der häufigsten Probleme bei der Bearbeitung spröder Materialien. Sie treten typischerweise auf rund um scharfe Kanten und Bohrungskanten.
Bei unkritischen Komponenten können geringe Kantenausbrüche akzeptabel sein. Bei Präzisionskomponenten können sie jedoch Montage, Dichtflächen und optische Leistung.
Deshalb muss die Kantenqualität während des gesamten Bearbeitungsprozesses berücksichtigt werden.
Wenn ZERODUR® mit einer Diamantschleifscheibe schruppbearbeitet wird, kann der Versuch, im ersten Schruppvorgang das Endmaß zu erreichen, das Risiko erhöhen für Kantenausbrüche und Schäden unter der Oberfläche.
Für Präzisionskomponenten läuft unser Prozess daher typischerweise so:
Schruppschleifen → Präzisionsbearbeitung → kontrollierte Zugabe → Feinschleifen → Polieren und weitere Endbearbeitungsprozesse
The remaining material is not simply “extra material.” It provides enough allowance for the subsequent Feinschleifen and finishing processes to remove the machining-affected layer and achieve the required surface condition.
Die Höhe der Zugabe hängt ab von Bauteilgeometrie, Merkmalsgröße, geforderter Toleranz, Oberflächengüte und Bearbeitungsmethode. Sie wird im Rahmen der Prozessplanung festgelegt und nicht für jede Komponente mit einem festen Wert angesetzt.
Die CNC-Bearbeitung ist ein effizienter Weg, die Hauptgeometrie einer ZERODUR®-Komponente zu erzeugen, einschließlich Bohrungen, Nuten, Stufen, gekrümmte Oberflächen und andere komplexe Merkmale.
Für die meisten Komponenten können unsere 3- und 4-Achs-Maschinen Teile bis etwa 400 mmbearbeiten, abhängig von der Geometrie. Wenn die Komponente größer oder strukturell komplexer ist 5-Achs-Bearbeitung erforderlich sein.
Die 5-Achs-Bearbeitung ist jedoch nicht automatisch die bessere Wahl. Sie erfordert komplexere Ausrüstung und Prozessführung, was die Bearbeitungskosten erheblich erhöhen kann. Wir wählen das Bearbeitungsverfahren daher entsprechend der tatsächlichen Geometrie und den Anforderungen des Bauteils aus.
CNC-Bearbeitung bedeutet auch nicht, dass jede Oberfläche in einem Arbeitsgang fertiggestellt werden kann. Wenn ein Bauteil eine höhere Oberflächenqualität erfordert, Feinschleifen und Polieren werden nach der Bearbeitung eingesetzt, um den geforderten Oberflächenzustand zu erreichen.
In der Praxis ist ein gutes ZERODUR®-Bauteil oft das Ergebnis von mehreren zusammenwirkenden Prozessen– jeder Prozess wird dort eingesetzt, wo er am besten geeignet ist, von der Grobbearbeitung über die Präzisionsbearbeitung bis hin zum Feinschleifen und Polieren.
Bohrungen können besonders anspruchsvoll werden, wenn ihr Durchmesser klein oder die umgebende Wand dünn ist.
Während der Bearbeitung kann es am Ein- oder Austritt der Bohrung zu Sprödbrüchen kommen.
Für kritische Bohrungen kann der Prozess daher Folgendes umfassen:
Der tatsächliche Prozess hängt vom Bohrungsdurchmesser, der Tiefe, der Toleranz, der umgebenden Geometrie und den Oberflächenanforderungen ab.
Deshalb prüfen wir auch gerne die 2D-Zeichnung zusammen mit dem 3D-Modell bevor wir den Bearbeitungsprozess final festlegen.
Eine Bohrung, die in einer Zeichnung einfach aussieht, kann deutlich schwieriger werden, wenn ihr Verhältnis zu einer benachbarten dünnen Wand oder Tasche berücksichtigt wird.
Nicht jedes ZERODUR®-Bauteil erfordert eine 5-Achs-Bearbeitung.
Die 5-Achs-Bearbeitung wird jedoch wertvoll, wenn ein Bauteil Folgendes enthält:
Der Hauptvorteil ist nicht einfach “more axes.”
Der eigentliche Vorteil ist eine bessere Kontrolle komplexer Geometrien mit weniger Aufspannungen.
Einen genaueren Einblick, wie wir die 5-Achs-Bearbeitung für komplexe ZERODUR®-Bauteile einsetzen, finden Sie in unserem [ZERODUR®-5-Achs-Bearbeitungsvideo auf YouTube].
Jede zusätzliche Aufspannung kann Positionierfehler verursachen.
Bei einem Bauteil mit mehreren kritischen Oberflächen kann die Reduzierung der Aufspannungen dazu beitragen, die Lagebeziehung zwischen diesen Oberflächen zu erhalten.
Wir wählen daher die 3-, 4- oder 5-Achs-Bearbeitung entsprechend der tatsächlichen Geometrie aus, anstatt die 5-Achs-Bearbeitung einfach als Marketingmerkmal einzusetzen.
Die chemische Behandlung wurde als Methode zur Entfernung oder Sichtbarmachung geschädigter Schichten in Glas- und Glaskeramikmaterialien untersucht.
Chemisches Ätzen trägt jedoch auch Material ab. Bei Präzisionsbauteilen kann ein unkontrollierter Materialabtrag die Maßtoleranzen und die Oberflächengeometrie beeinträchtigen.
Aus diesem Grund sollte die chemische Behandlung nicht als universelle Lösung für Bearbeitungsschäden betrachtet werden.
Für die Präzisionsfertigung besteht unser primärer Ansatz darin, die Schäden während der Bearbeitung zu kontrollieren und die betroffene Schicht bei Bedarf durch anschließendes Schleifen oder Polieren zu entfernen.
The appropriate process depends on the customer’s dimensional and surface requirements.
Einige ZERODUR®-Bauteile erfordern mehr als Maßgenauigkeit. Auch die geforderte Oberflächenrauheit kann bestimmen, welches Fertigungsverfahren wir einsetzen.
Bei einer Oberflächenrauheitsanforderung von etwa Ra 1,6 μm, kann eine relativ grobe Schleifscheibe ausreichend sein. Bei Anforderungen von etwa Ra 2,0 μm oder mehr, kann manchmal Sandstrahlen in Betracht gezogen werden. Die direkte Verwendung einer gröberen Schleifscheibe auf ZERODUR® kann das Risiko von Absplitterungen oder Rissenerhöhen, daher muss die Fertigungsmethode sorgfältig ausgewählt werden.
Für feinere Oberflächenanforderungen verwenden wir Feinschleifen um die Oberflächenrauheit und das verbleibende Material in einem kontrollierten Bereich zu halten, teilweise bis auf einige zehn Mikrometer oder wenige Mikrometer je nach Zeichnung. Die verbleibenden Maß- und Oberflächenanforderungen können anschließend erreicht werden durch Polieren.
Die erreichbare Oberflächengüte hängt jedoch auch stark von der Geometrie ab. Ebene Flächen können mit Präzisionsausrüstung in der Regel mit sehr hoher Oberflächenqualität bearbeitet werden. Absätze, gekrümmte Flächen und andere komplexe Merkmale sind anspruchsvoller und erfordern möglicherweise spezielle Polierausrüstung oder manuelles Polieren.
Einige ZERODUR®-Komponenten erfordern nach der Bearbeitung und dem Polieren optische oder funktionale Beschichtungen. In diesen Fällen sollten die Beschichtungsanforderungen klar in der Zeichnung definiert werden, einschließlich welche Flächen beschichtet werden müssen, der erforderlichen Reflexionsfähigkeit und der Beschichtungsart, wie z. B. AR-Beschichtung oder andere funktionale Beschichtungen.
Nach unserer Erfahrung kann die Beschichtungsleistung nahe dem Rand einer beschichteten Fläche durch den Beschichtungsprozess beeinträchtigt werden, wodurch ein inaktiver Bereich entsteht, in dem die erforderliche Reflexionsfähigkeit möglicherweise nicht erreicht wird.
Aus diesem Grund können wir, wenn der Randbereich kritisch ist, die Beschichtung vor dem Anfasen aufbringen. Die Fase wird dann nach der Beschichtung bearbeitet, wodurch der vom Beschichtungsprozess beeinträchtigte Randbereich entfernt wird und die erforderliche Beschichtungsleistung auf der endgültigen Funktionsfläche erhalten bleibt.
Daher sollten die Beschichtungsanforderungen bestätigt werden bevor die Bearbeitung beginnt. So können wir Beschichtung, Fase, Randausschluss und endgültige Abmessungen bei der Planung der Bearbeitungsreihenfolge gemeinsam berücksichtigen.
Bei Jundro bieten wir die Präzisionsbearbeitung von ZERODUR®-Komponenten nach Kundenzeichnungen und 3D-Modellen an.
| Kapazität | ZERODUR |
|---|---|
| Maximale Größe | 500 × 500 mm |
| Ebenheit | 1/20 λ (Ø300 mm) |
| Konzentrizität | 0,005 mm |
| Zylindrizität | 0,001 mm |
| Parallelität | 0,001 mm |
| Minimale Wandstärke | 0,2 mm |
| Minimaler Lochdurchmesser | 0,1 mm |
| Minimale Schlitzbreite | 0,3 mm |
| Minimales Innengewinde | M2.0 |
| Polieren | Ra 0,005 μm |
| Sandstrahlen / Aufrauen | Ra 3 μm |
Eine typische Präzisionskomponente kann einen Prozess wie den folgenden durchlaufen:
Prüfung von Zeichnung & 3D-Modell
↓
Materialprüfung
↓
Schruppschleifen
↓
Präzisionsbearbeitung
↓
Kontrolliertes Aufmaß
↓
Feinschleifen
↓
Polieren / Oberflächenveredelung
↓
Reinigung
↓
Maß- & Oberflächenprüfung
↓
Endkontrolle & Verpackung
Die genaue Reihenfolge wird je nach Komponente angepasst.
There is no single “standard Zerodur machining process” that is suitable for every geometry.
Das ist besonders wichtig für Komponenten mit mehreren Präzisionsmerkmalen.
Wenn Sie eine ZERODUR®-Komponente entwickeln und sich bei der Bearbeitungsreihenfolge, den Randanforderungen, Bohrungen, dünnen Wänden, Schleifzugaben oder der Oberflächenveredelung unsicher sind, senden Sie uns Ihre 2D-Zeichnung und 3D-Modell.
Unsere Ingenieure können die Geometrie prüfen und potenzielle Bearbeitungsrisiken vor der Produktion identifizieren.


Chinesisch (vereinfacht)

Englisch

Deutsch

Japanisch

Spanisch
Gebäude 3, Etagen 1–2, Qianyuan Industrial Park, Nr. 2 Gaoxin 2nd Road, Dalang Town, Dongguan, Guangdong, China(523770)