
NewsWissen
Bei heutigen Halbleiterkomponenten gehört Cordierit zu den Materialien, die bei der Wahl für Formstabilität und geringe Wärmeausdehnung nicht außer Acht gelassen werden können. Cordierit ist zu einer der Optionen geworden, die man nicht übersehen kann.
Cordierit zu einem Präzisionsbauteil zu bearbeiten, ist jedoch nicht ganz einfach.
Im Folgenden stelle ich vor, wie Jundro Keramik einen Rohling zu einem stabilen Bauteil für den Einsatz in Halbleiteranlagen bearbeitet.
Bei vielen Strukturbauteilen lautet die Bearbeitungsreihenfolge:
Schleifen (Schruppen) → CNC-Bearbeitung → Präzisionsschleifen
Das Schruppschleifen wird zuerst eingesetzt, weil es Material deutlich schneller abträgt als das präzise CNC-Fräsen. Für die CNC-Bearbeitung wird eine bestimmte Aufmaßzugabe belassen, sodass die Endmaße nicht vollständig vom Fräsvorgang abhängen.
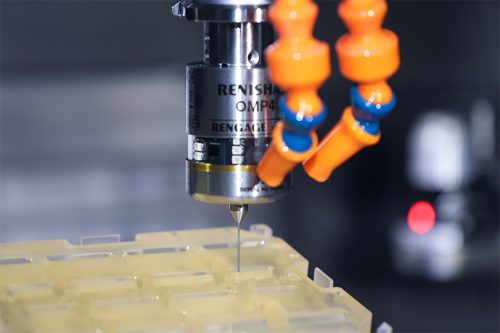
Anschließend wird die CNC-Bearbeitung für Merkmale wie die folgenden eingesetzt:
Nach Fertigstellung der Hauptmerkmale bringt das Präzisionsschleifen das Bauteil auf seine endgültige Länge und Breite. Diese Kombination eignet sich gut für Komponenten, die sowohl komplexe Geometrien als auch enge Maßtoleranzen erfordern.
Die häufigste Schwierigkeit sind Kantenausbrüche, insbesondere an scharfen Außenkanten, dünnen Wänden, kleinen Nuten und scharfen Innenkanten.
Ein Merkmal kann im Hauptschneidbereich erfolgreich bearbeitet werden und trotzdem einen kleinen Ausbruch entwickeln, wenn sich das Werkzeug einer scharfen Kante nähert oder eine dünne Stelle durchbricht. Dünnwandige Strukturen reagieren beim Bohren und Nuten besonders empfindlich, da weniger Material vorhanden ist, um die Schnittkräfte abzustützen.
Die Bearbeitungsreihenfolge muss daher nicht nur die endgültige Geometrie berücksichtigen, sondern auch wo Material abgetragen wird und wann empfindliche Kanten freigelegt werden.
Wo es die Zeichnung zulässt, kann an kritischen Kanten Bearbeitungszugabe belassen und im abschließenden Schleifvorgang entfernt werden. In anderen Fällen kann eine Fase eingebracht werden, um das Risiko von Ausbrüchen zu verringern.
Verschiedene Arbeitsgänge erfordern unterschiedliche Werkzeuge.
Diamantschleifwerkzeuge werden hauptsächlich zum groben Materialabtrag und für Schleifvorgänge eingesetzt. Ihre hohe Abtragsleistung macht sie geeignet, um den Rohling vor der detaillierten CNC-Bearbeitung vorzubereiten.
Hartmetallfräswerkzeuge werden für die präzise Strukturbearbeitung verwendet. Sie können Bohrungen, Nuten, Absätze, Profile und andere komplexe Merkmale erzeugen.
Die Wahl liegt daher nicht einfach zwischen Schleifen und Fräsen. Die beiden Verfahren ergänzen sich: Das Schleifen übernimmt den effizienten Materialabtrag und die Maßfertigung, während das CNC-Fräsen die erforderliche Geometrie erzeugt.
Kleine Merkmale erfordern deutlich mehr Aufmerksamkeit als große offene Flächen.
Eine Durchgangsbohrung von nur 0,1 mm Durchmesser wurde bereits in Cordierit mit geringer Wärmeausdehnung gefertigt. In diesem Maßstab können Werkzeugzustand, Schnittrichtung, Materialabstützung und Kantenzustand das Ergebnis beeinflussen.
Dünnwandige Strukturen stellen ein ähnliches Problem dar. Beim Bohren oder Nuten kann die verbleibende Wand zu schwach sein, um die Schnittkräfte ohne Bruch oder Ausbrüche zu tolerieren. Aus diesem Grund sind die Bearbeitungsreihenfolge und die Menge des verbleibenden Materialien wichtige Bestandteile des Prozesses und keine Details, die erst nach der Erstellung der Werkzeugbahn berücksichtigt werden.
Die Cordierit-Bearbeitung ist nicht auf kleine Präzisionsteile beschränkt. Bei Jundro Keramik können wir Bauteile bis etwa 500 × 500 mm bearbeiten, darunter komplexe Strukturbauteile, Teile für Halbleiteranlagen und spiegelartige Komponenten.
Bei größeren Präzisionsteilen wird auch die Temperaturkonstanz relevant. Obwohl Cordierit eine sehr geringe Wärmeausdehnung aufweist, kann die Temperatur die Bearbeitung und die Maßprüfung dennoch beeinflussen. Aus diesem Grund achten wir auf Temperaturkonstanz während der CNC-Bearbeitung, des Schleifens und der Prüfung , um das Ergebnis von einer Stufe zur nächsten konsistent zu halten.
| Dimensionskapazität | Cordierite |
|---|---|
| Maximale Größe | 500 × 500 mm |
| Ebenheit | 0,001 mm (Φ300) |
| Konzentrizität | 0,005 mm |
| Zylindrizität | 0,001 mm |
| Parallelität | 0,001 mm |
| Minimale Wandstärke | 0,1 mm |
| Minimaler Lochdurchmesser | Ø0,1 mm |
| Minimale Schlitzbreite | 0,2 mm |
| Minimales Innengewinde | M1.6 |
| Polieren | Ra 0,02 μm |
Die tatsächlich erreichbare Toleranz hängt von der Cordierit-Qualität, der Bauteilgröße, der Geometrie, der Wandstärke, der Position der Merkmale und den Zeichnungsanforderungen ab.
Bei Cordierit mit geringer Wärmeausdehnung geht es bei einer erfolgreichen Bearbeitung weniger um die Verwendung einer einzigen „speziellen“ Bearbeitungsmethode, sondern vielmehr um die Steuerung der Reihenfolge: Material effizient abtragen, die Geometrie sorgfältig bearbeiten, empfindliche Kanten schützen und Präzisionsschleifen für die Endmaße einsetzen.
Wenn Sie eine Zeichnung oder spezifische Anforderungen an die Cordierit-Bearbeitung haben, senden Sie diese bitte an uns. Wir können das Design prüfen und die Bearbeitbarkeit anhand Ihrer Anforderungen bewerten.


Chinesisch (vereinfacht)

Englisch

Deutsch

Japanisch

Spanisch
Floors 1-2, Building 3, Qianyuan Industrial Park, No. 2 Gaoxin 2nd Road, Dalang Town, Dongguan, Guangdong, China(523770)